


હવાચુસ્ત મેચા પેકેજિંગ ફક્ત ફિલ્મમાંથી પસાર થતી હવાને નિયંત્રિત કરતું નથી. લીકેજ ગંદા હીટ સીલ, ફોલ્ડ કરેલા ખૂણા અથવા અપૂર્ણ ઝિપર અથવા ભરણમાં વધુ પડતી હવાથી થઈ શકે છે. જોકે, શક્ય છે કે મજબૂત અવરોધ સામગ્રી ધરાવતું પેકેજ સામાન્ય વિતરણ અને ઉપયોગ દરમિયાન મેચાને સુરક્ષિત ન પણ કરે.
ખરીદવાનું કાર્ય એ છે કે જ્યાં હવાચુસ્તતાની જરૂર છે તે વિસ્તારો, લીક થવાના સંભવિત સ્થળો સ્થાપિત કરવા અને પૂર્ણ થયેલ પાઉચ પર સહી કરવી જ્યાં વાસ્તવિક ઉત્પાદન થશે. વિવિધ ડિઝાઇન વિકલ્પોથી વિપરીત, સામગ્રી, બંધ, પરિમાણો અને ભરણ નિયંત્રણોને એક જ સ્પષ્ટીકરણ તરીકે ધ્યાનમાં લેવા જોઈએ.
H2: ફેક્ટરી એરટાઇટનેસ અને ગ્રાહક રીક્લોઝરને સાફ કરો.
ન ખોલેલ પેક અને ખુલ્લું પેક અલગ અલગ નિયંત્રણો પર આધાર રાખે છે. કાયમી ટોચની હીટ સીલ વેચાણ પહેલાં પ્રારંભિક બંધ કરવાની સુવિધા આપે છે. એકવાર ગ્રાહક તે સીલ દૂર કરી દે, પછી ઝિપર પુનરાવર્તિત સંપર્કને ઘટાડી શકે છે, પરંતુ ફેક્ટરી સ્થિતિને પુનઃસ્થાપિત કરતું નથી.
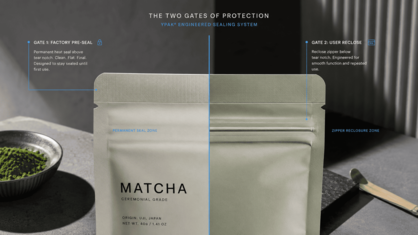
ન ખોલેલી જરૂરિયાતનો ઉલ્લેખ કરો.
જરૂરી શેલ્ફ લાઇફ, વિતરણ માર્ગ, સંગ્રહ તાપમાન અને ચેડા-સ્પષ્ટ ઓપનિંગ સૂચવો. એક જ ઉપયોગના સેશેટ, છૂટક પાઉચ અને ફૂડ-સર્વિસ રિફિલમાં એક જ ક્લોઝર સ્પષ્ટીકરણ હોઈ શકતું નથી કારણ કે તે બધામાં મેચા હોય છે.
ઓપન-યુઝ આવશ્યકતા સ્પષ્ટ કરો.
ઉત્પાદનનો સરેરાશ ઉપયોગ કેટલા દિવસો થાય છે, ઉત્પાદન કેટલી વાર ખોલવામાં આવે છે અને વપરાશકર્તા કેટલી વાર રેડે છે અથવા સ્કૂપ કરે છે તેની નોંધ લો. આ ડેટા ઝિપરની જરૂરિયાત અને રિક્લોઝર સાથે પરીક્ષણ કરાયેલ દૂષણની માત્રા દર્શાવે છે.
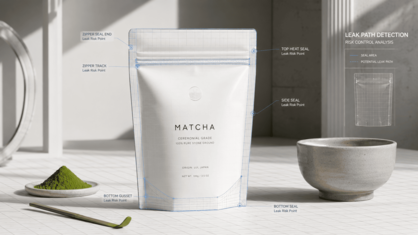
H2: બધા શક્ય લીક પાથ શોધો.
હવાચુસ્તતાનું નુકસાન ઉપરની સીલ, બાજુ અથવા નીચેની સીલ, ગસેટ ફોલ્ડ્સ, ઝિપર છેડા અને મટીરીયલ ક્રીઝ પર થઈ શકે છે. પાઉચ કન્વર્ઝન ફ્લેટ ફિલ્મ સેમ્પલ દ્વારા સમાવિષ્ટ ન હોય તેવી ભૂમિતિ ઉત્પન્ન કરે છે. ખરીદદારો મટીરીયલ ડેટા શીટનો સંદર્ભ લેવાને બદલે સમગ્ર ફોર્મની તપાસ કરે તે સલાહભર્યું છે.
અપનાવવામાં આવેલી રચના પ્રમાણે જોખમ બદલાય છે. સ્ટેન્ડ-અપ પાઉચમાં તળિયાનો ગસેટ હોય છે, સપાટ-તળિયાવાળી બેગમાં બહુવિધ ફોલ્ડ હોય છે, અને સપાટ પાઉચમાં સરળ ભૂમિતિ હોય છે, પરંતુ ભરવા અને ફરીથી બંધ કરવા માટે ઓછી જગ્યા ઉપલબ્ધ હોય છે. પરીક્ષણ યોજના તેના વાસ્તવિક સીલ અને ફોલ્ડ્સ સાથે દરેક ફોર્મેટ માટે યોગ્ય હોવી જોઈએ.
H2: શરૂઆતમાં કાયમી ગરમી સીલનું નામ આપો.
ગરમી સીલ સંગ્રહ અને પરિવહનમાં ન ખોલેલા માચાને સાચવવામાં મદદ કરે છે. તે ખોરાક-સંપર્ક સીલંટ, સીલ પહોળાઈ, તાપમાન, દબાણ, રહેવાનો સમય અને માન્ય ભરણ ઊંચાઈના સંદર્ભમાં સ્પષ્ટ થયેલ હોવું જોઈએ. આ મૂલ્યો ઉત્પાદન સાધનોની સ્થિર ઓપરેટિંગ શ્રેણીમાં કાર્યરત હોવા જોઈએ.
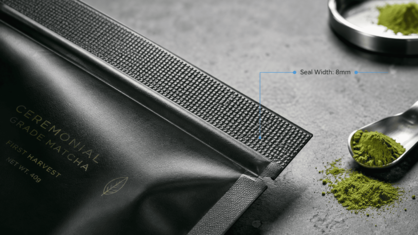
એક આદર્શ નમૂનાનો ભૂતકાળ જુઓ.
ધીમે ધીમે અને કાળજી સાથે કરવામાં આવતી અજમાયશ, ભારે સીલ તરફ દોરી શકે છે જે ફરીથી વ્યાપારી ગતિએ બનાવી શકાતી નથી. તાપમાન, ગોઠવણી, પાવડરની હિલચાલ અને ઓપરેટર હેન્ડલિંગમાં સામાન્ય ફેરફારો જોવા માટે પૂરતા રૂપાંતરિત પાઉચ સાથે પ્રયોગ કરો. તે શ્રેષ્ઠ સિંગલ સેમ્પલ નહીં પણ મંજૂરી હોવી જોઈએ.
H2: ક્લીન સીલ ઝોન ફાઇન પાવડર વિકસાવો.
માચા હવામાં ઉપર ઉડી શકે છે અને સીલિંગ માર્ગ પર આરામ કરશે. પાતળું આવરણ ચેનલ બનાવી શકે છે અથવા બંધાયેલ વિસ્તાર ઘટાડી શકે છે. આમ, ફિલર અને પાઉચ એવી રીતે બનાવવું જોઈએ કે ચક્ર દરમિયાન પાવડર કાયમી સીલને સ્પર્શે નહીં.
ખુલવાનો આકાર, નોઝલની સ્થિતિ, ભરણ મર્યાદા અને જરૂરી સ્વચ્છ હેડસ્પેસ તપાસો. કો-પેકર સાથે પાઉચ હોલ્ડર્સ, સફાઈ અને ધૂળ નિષ્કર્ષણ પ્રક્રિયાઓ તપાસો. જ્યારે પુનરાવર્તિત લાઇન બહુવિધ પાવડર ભરે છે, ત્યારે ચેન્જઓવર નિયંત્રણોનો ઉપયોગ કરો જેથી ખાતરી થાય કે કોઈ અવશેષ સીલની ગુણવત્તાને અસર ન કરી શકે.
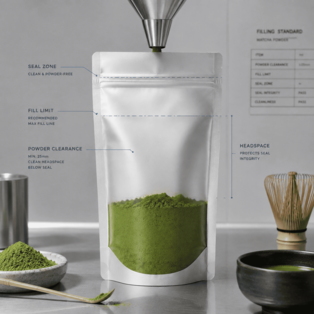
ભરતી વખતે ઝિપરની સ્થિતિ તપાસો.
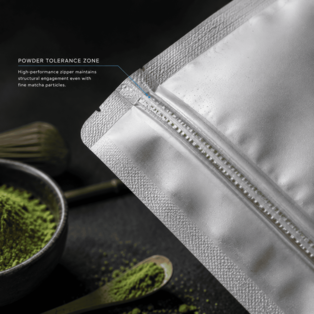
પાઉચના મોં પાસે ઝિપર રાખવાથી નોઝલની ઍક્સેસ મર્યાદિત થઈ શકે છે અને સીલ કરતા પહેલા પાવડર એકઠો થઈ શકે છે. છિદ્ર અને ભરેલા પાઉચનું પરીક્ષણ કરો. ક્લોઝર એવી રીતે સ્થિત હોવું જોઈએ કે તે ઉત્પાદનને ભરવામાં મદદ કરે પરંતુ તેને ઝિપર ટ્રેક અથવા ટોપ-સીલમાં ધકેલે નહીં.
H2: એક ઝિપર પસંદ કરો જેને મેચા હાજર રાખીને બંધ કરી શકાય.
ઝિપર પાઉચની સંપૂર્ણ પહોળાઈ પર ચાલવું જોઈએ અને તે બંધ છે કે નહીં તેનો ચોક્કસ સંકેત આપવો જોઈએ. પ્રોફાઇલમાં બારીક પાવડર રાખી શકાય છે, બંધ કરવા માટે બળ ઉમેરી શકાય છે અથવા એક ભાગ ખુલ્લો રાખી શકાય છે. ખાલી-પાઉચ પરીક્ષણમાં આ સમસ્યાઓ શોધી શકાતી નથી.
ચક્ર ભરેલા પાઉચ ખોલો અને બંધ કરો. ટ્રેક પર મેચા લગાવો, ગોઠવણી, બંધ કામગીરી, પાવડરની જાળવણી અને સ્કૂપિંગનું નિરીક્ષણ કરો. કાફે પેકના કિસ્સામાં, પરીક્ષણમાં ફક્ત પેકેજિંગ ટેકનિશિયન સાથે જ નહીં, પરંતુ સ્ટાફ સ્તરે હેન્ડલિંગ રૂટિનનો સમાવેશ થવો જોઈએ.
H2: પાઉચમાં ઓક્સિજન ઘટાડો.
હવાચુસ્ત પેકેજ પણ હેડસ્પેસમાં વધુ પડતા ઓક્સિજન સાથે શરૂ થઈ શકે છે. મોટું કદ, ઓછું ભરણ વોલ્યુમ અને અનિયંત્રિત સેટલિંગ હવાના જથ્થામાં વધારો કરે છે. ચોખ્ખા વજન અને પાઉચના જથ્થાને મેચ કરવા માટે ગોઠવો અને ભરેલા પાઉચની અંતિમ ઊંચાઈ પર ધ્યાન આપો.
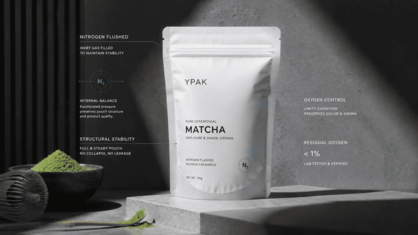
નાઇટ્રોજન ફ્લશિંગનો ઉપયોગ કરીને ઉચ્ચ ઓક્સિજન લક્ષ્યની માંગ ટકાવી શકાય છે, પરંતુ તેનું પ્રમાણ નક્કી કરવું જોઈએ. પરિણામ ગેસ પ્રવાહ, પાઉચ ખોલવાની ગતિ, ભરણની ગતિ, મુસાફરી કરવા માટે પાવડર અને સીલ કરવા માટેનો સમય પર આધાર રાખે છે. ભરેલા નમૂનાઓમાં શેષ ઓક્સિજનની તુલના કરો અને કોઈપણ સંબંધિત ઉત્પાદન ભિન્નતા પછી ફરીથી માપન કરો.
H2: સીલ ઇન્ટિગ્રિટી અને પ્રકાશ અને ભેજ સુરક્ષાનો ઉપયોગ કરો.
ભેજ અને પ્રકાશના સંપર્કને મર્યાદિત કરવા માટે મેચા પણ અપારદર્શક હોવા જોઈએ. શેલ્ફ લાઇફ, વિતરણ અને ટકાઉપણાના ઉદ્દેશ્યોના આધારે મેટલાઇઝ્ડ અને અન્ય અવરોધક લેમિનેટ ધ્યાનમાં લઈ શકાય છે. તેમાંથી કોઈ પણ લીક થતી સીલ અથવા નબળી રીતે બંધ ઝિપરની ભરપાઈ કરી શકતું નથી.
YPAK માં સ્ટેન્ડ-અપ, ફ્લેટ-બોટમ અને ફ્લેટ-પાઉચ ટી પેકેજિંગ, રિસાયકલ અને કમ્પોસ્ટેબલ દિશાઓ છે. પસંદ કરેલી ડિઝાઇનને ઇચ્છિત પાઉચમાં રૂપાંતરિત કરવી જોઈએ અને પેક કર્યા પછી તેનું પરીક્ષણ કરવું જોઈએ કારણ કે તેના ફોલ્ડ્સ, ઇન્સર્શન અને ઝિપરનું ફ્લેક્સિંગ કાર્યક્ષમતા બદલી શકે છે.
H2: ઓપનિંગ ડિઝાઇન કરો અને રિક્લોઝરને અકબંધ રાખો.
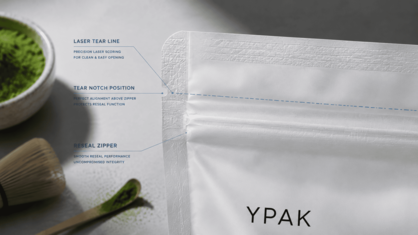
લેસર સ્કોરિંગ અને ટીયર નોચે ગ્રાહકને ઝિપરને અકબંધ રાખીને ઉપરનો ભાગ કાપી નાખવાની સુવિધા આપવી જોઈએ. ખાતરી કરો કે ટીયર પ્રોફાઇલમાં વહેતું નથી, ફિલ્મ ખુલ્લી નથી કરતું અથવા ક્લોઝરની ઉપરની વધારાની સામગ્રી દૂર નથી કરતું. આ ઓપનિંગ એટલું મોટું હોવું જોઈએ કે ઇચ્છિત સ્કૂપને મંજૂરી મળે.
સૂચનાઓને વ્યવહારુ રાખો
જો ઝિપરને ચોક્કસ બંધ કરવાની ક્રિયાની જરૂર હોય, તો સ્પષ્ટ માર્ગદર્શિકા આપો અને ગ્રાહકો તેનું પાલન કરવાની ક્ષમતા તપાસો. ઉત્પાદનના ઉપયોગ દરમિયાન કોઈ વિશિષ્ટ પદ્ધતિ પર આધાર રાખીને હવાચુસ્તતા જાળવવાની શક્યતા ઓછી છે.
H2: વિતરણ પહેલાં અને પછી પાઉચ ભરો.
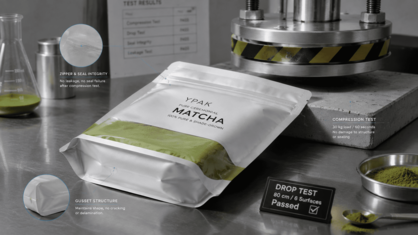
સૂચવેલ લાઇન પર બંધ કરવાના હોય તેવા માચાથી ભરેલા રૂપાંતરિત પાઉચ લગાવો. હેન્ડલિંગ પહેલા પ્રથમ નિરીક્ષણ હોવું જોઈએ જે શિપમેન્ટ દર્શાવે છે. કમ્પ્રેશન, વાઇબ્રેશન, ટીપાં અને વારંવાર ફ્લેક્સિંગ બતાવી શકે છે કે સીલ અથવા ફોલ્ડ નિષ્ફળ ગયું છે જે ઉત્પાદન પછી તરત જ જોઈ શકાતું નથી.
પુરાવા સમૂહ બનાવો.
મંજૂરી રેકોર્ડમાં આનો સમાવેશ થઈ શકે છે:
- · સીલમાં કરચલીઓ, ચેનલો અને પાવડર તપાસે છે.
- · ભલામણ કરેલ મશીન સેટિંગ્સ પર સીલ-શક્તિ.
- · પાઉચના બાંધકામ માટે યોગ્ય લીક અથવા દબાણ પરીક્ષણ.
- · ઓક્સિજન લક્ષ્યનો ઉપયોગ કરીને શેષ-ઓક્સિજન મેળવવામાં આવે છે.
- · ઝિપર-સાયકલ મેચાના દૂષણ તરફ દોરી જાય છે.
- · વિતરણ નિરીક્ષણ પછી અવરોધોને સીલ, ફોલ્ડ અને નુકસાન.
નમૂનાનું કદ, પદ્ધતિ અને સ્વીકૃતિ નિયમ રેકોર્ડ કરો. જ્યારે શરતોનું ડુપ્લિકેટ કરી શકાતું નથી, ત્યારે પાઉચ પરીક્ષણમાં પાસ થયેલ નિવેદન ઓછું ઉપયોગી છે.
H2: સામગ્રી બદલતા પહેલા નિષ્ફળતાઓનું નિદાન કરો.
જો પેકનું રક્ષણ ગુમાવી દેવામાં આવે તો, લેમિનેટ બદલી શકાય છે, પરંતુ આ વાસ્તવિક સમસ્યા હલ કરવામાં નિષ્ફળ જશે. નિષ્ફળતાનું મૂળ સ્થાન ઓળખવું જોઈએ. પાવડર ચેનલો તરીકે લેબલ થયેલ ચેનલો ભરણ અને સીલ-ઝોન નિયંત્રણ તરફ દોરી જાય છે; અસમાન ટોચની સીલ સાધનો સેટિંગ્સ અથવા ગોઠવણી તરફ દોરી જાય છે; પડકારજનક રિક્લોઝર ઝિપર પસંદગી અને દૂષણ તરફ દોરી જાય છે; ઉચ્ચ અવશેષ ઓક્સિજન પાઉચ વોલ્યુમ અથવા ફ્લશિંગ તરફ દોરી જાય છે.
આ ડાયગ્નોસ્ટિક ઓર્ડર ખરીદનારને જ્યારે લીકનો સમાન માર્ગ અસ્તિત્વમાં હોય ત્યારે વધુ અવરોધ ચૂકવવાથી અટકાવે છે. જ્યારે એવું જોવા મળે કે સીલિંગ સિસ્ટમ નહીં પણ વર્તમાન માળખું મર્યાદિત પરિબળ છે ત્યારે જ સામગ્રીમાં ફેરફાર કરવા જોઈએ.
H2: પુનઃક્રમોમાં મંજૂર સ્પષ્ટીકરણનું નિયમન કરો.
એક જ માન્ય સ્પષ્ટીકરણમાં લેમિનેટ, પરિમાણો, સીલંટ, ઝિપર પ્રોફાઇલ, સીલ પહોળાઈ, ભરણ મર્યાદા અને ઉત્પાદન સેટિંગ્સની નોંધ લો. ભરેલા સંદર્ભ નમૂનાઓ અને પરીક્ષણોના પરિણામો સાથે આર્ટવર્કનું પુનરાવર્તન જાળવી રાખો. આ બ્રાન્ડ, કન્વર્ટર અને કો-પેકરનું એક સામાન્ય ધોરણ સ્થાપિત કરે છે.
જ્યારે સામગ્રી સપ્લાયર, લેમિનેટ, ક્લોઝર, પરિમાણો, ભરણ વજન, ભરણ રેખા અથવા વિતરણ લક્ષ્યમાં ફેરફાર થાય છે ત્યારે અસરગ્રસ્તો સાથે પરીક્ષણોનું પુનરાવર્તન કરો. પ્રથમ ઓર્ડર પછી એર ટાઇટ મેચા કન્ટેનર ફરીથી ઉત્પન્ન કરી શકાય તેવા હોવા જોઈએ.
H2: નિષ્કર્ષ
હવાચુસ્ત મેચા પેકેજિંગ ભરવાની સમગ્ર પ્રક્રિયાને ગ્રાહક રીસીલિંગ સુધી નિયંત્રિત કરીને કરવામાં આવે છે. કાયમી સીલ જે વિશ્વસનીય છે, એક ઝિપર જે પાવડરનો સામનો કરી શકે છે, એક પાઉચ જે યોગ્ય વોલ્યુમ ધરાવે છે, એક અપારદર્શક અવરોધ અને વિતરણ પછીનું પરીક્ષણ ઝિપર સ્ટેટમેન્ટ અથવા ફિલ્મ સ્પષ્ટીકરણ કરતાં વધુ પ્રમાણ આપે છે.
H2: વારંવાર પૂછાતા પ્રશ્નો
શું રિસેલેબલ ઝિપર હવાચુસ્ત સીલ જેવું જ છે?
ના. ન ખોલેલા પાઉચને કાયમી ગરમી સીલ દ્વારા સુરક્ષિત રાખવામાં આવે છે. ઝિપર એકવાર ખોલ્યા પછી એક્સપોઝર ઘટાડે છે અને ફક્ત મેચાનો ઉપયોગ કરીને જ તેને ચકાસી શકાય છે.
માચા પાઉચ લીક થવાનું સૌથી વધુ કારણ શું છે?
સામાન્ય કારણોમાં હીટ-સીલ ક્ષેત્રમાં પાવડર, રેખાઓ, મશીન પર અયોગ્ય રીતે ગોઠવેલ સેટિંગ્સ, તૂટેલી ક્રીઝ, અપૂર્ણ ઝિપર સીલિંગ અને શિપિંગ સ્ટ્રેન્સ શામેલ છે.
માચા પાઉચમાં કેટલી ખાલી જગ્યા હોવી જોઈએ?
ભરવા અને સીલ કરવા માટે પૂરતી સ્વચ્છ જગ્યા જરૂરી છે, પરંતુ તે વધુ પડતી જગ્યા ન હોવી જોઈએ. પાઉડરના વાસ્તવિક વજન અને ચોખ્ખા વજનનો ઉપયોગ કરીને પરિમાણો નક્કી કરો.
શું ઉચ્ચ-અવરોધવાળા લેમિનેટ હવાચુસ્તતાની ખાતરી કરશે?
ના. અવરોધક સામગ્રી ઇમારત દ્વારા ટ્રાન્સમિશન અટકાવે છે, અને હવાચુસ્તતા પણ રૂપાંતરિત સીલ, ફોલ્ડ, બંધ અને ભરણની ગુણવત્તાને આધીન છે.
તમારે બીજા કયા પરીક્ષણોની હવાચુસ્તતા પરીક્ષણની જરૂર છે?
જ્યારે લેમિનેટ અથવા સપ્લાયર, સીલંટ, પરિમાણો, ભરણ વજન, સાધનોની સેટિંગ્સ અથવા વિતરણની જરૂરિયાત બદલાય છે ત્યારે ફરીથી પરીક્ષણ કરવામાં આવે છે.
પોસ્ટ સમય: ઓગસ્ટ-20-2026


