


वायुरोधी माचा पैकेजिंग को केवल फिल्म से होकर गुजरने वाली हवा को नियंत्रित करना ही पर्याप्त नहीं है। रिसाव गंदी हीट सील, मुड़े हुए कोने, अधूरी ज़िप या फिलिंग में अधिक हवा के कारण हो सकता है। हालांकि, यह भी संभव है कि मजबूत अवरोधक सामग्री से बना पैकेज सामान्य वितरण और उपयोग के दौरान माचा की सुरक्षा न कर पाए।
खरीद प्रक्रिया में उन क्षेत्रों का निर्धारण करना शामिल है जहां वायुरोधी होना आवश्यक है, रिसाव की संभावित जगहों का पता लगाना और उस पाउच पर हस्ताक्षर करना जहां वास्तविक उत्पादन होगा। सामग्री, ढक्कन, आयाम और भरने संबंधी नियंत्रणों को अलग-अलग डिज़ाइन विकल्पों के बजाय एक ही विनिर्देश के रूप में माना जाना चाहिए।
H2: कारखाने की वायुरोधी व्यवस्था और उपभोक्ता पुनः बंद करने की प्रक्रिया को ठीक करना।
बंद पैक और खुला पैक अलग-अलग नियंत्रणों पर निर्भर करते हैं। स्थायी ऊपरी हीट सील बिक्री से पहले प्रारंभिक बंद करने का काम करती है। एक बार उपभोक्ता द्वारा सील हटा दिए जाने के बाद, ज़िपर बार-बार संपर्क में आने से बचा सकता है, लेकिन इससे मूल स्थिति बहाल नहीं होती।
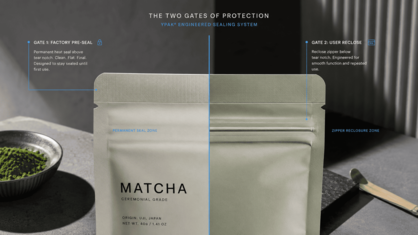
बंद होने की आवश्यकता निर्दिष्ट करें।
आवश्यक शेल्फ लाइफ, वितरण मार्ग, भंडारण तापमान और छेड़छाड़-रोधी खोलने की विधि का उल्लेख करें। केवल इसलिए कि इन सभी में माचा है, एक बार इस्तेमाल होने वाले पाउच, खुदरा पाउच और खाद्य सेवा रिफिल के लिए एक ही तरह का बंद करने का तरीका नहीं हो सकता।
खुले उपयोग की आवश्यकता निर्दिष्ट करें।
उत्पाद के उपयोग के औसत दिनों, उत्पाद को खोले जाने की संख्या और उपयोगकर्ता द्वारा इसे कितनी बार डाला या निकाला जाता है, इन सभी बातों पर ध्यान दें। यह डेटा ज़िपर की आवश्यकता और पुनः बंद करने के दौरान होने वाली संदूषण की मात्रा को दर्शाता है।
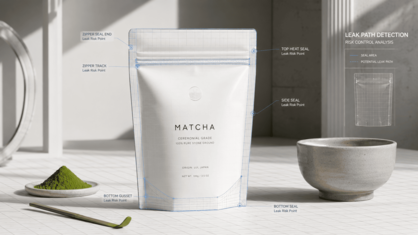
H2: रिसाव के सभी संभावित रास्तों का पता लगाएं।
वायुरोधी क्षमता में कमी ऊपरी सील, पार्श्व या निचली सील, गसेट की तहों, ज़िपर के सिरों और सामग्री की सिलवटों में हो सकती है। पाउच रूपांतरण से एक ऐसी ज्यामिति उत्पन्न होती है जो एक सपाट फिल्म नमूने में समाहित नहीं होती। खरीदारों को सामग्री डेटा शीट का संदर्भ लेने के बजाय संपूर्ण रूप की जांच करने की सलाह दी जाती है।
अपनाई गई संरचना के अनुसार जोखिम भिन्न होता है। खड़े पाउच में नीचे की ओर एक गसेट होता है, सपाट तले वाले बैग में कई तहें होती हैं, और सपाट पाउच की ज्यामिति सरल होती है, लेकिन उनमें भरने और बंद करने के लिए कम जगह होती है। परीक्षण योजना प्रत्येक प्रारूप के लिए, उसकी वास्तविक सील और तहों के अनुसार उपयुक्त होनी चाहिए।
H2: प्रारंभ में स्थायी हीट सील का नाम बताइए।
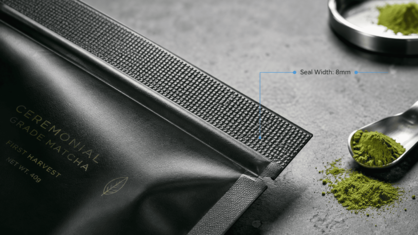
हीट सील भंडारण और परिवहन के दौरान बंद माचा को सुरक्षित रखने में मदद करती है। खाद्य-संपर्क सीलेंट, सील की चौड़ाई, तापमान, दबाव, ठहराव समय और अनुमत भरने की ऊंचाई के संदर्भ में इसे निर्दिष्ट किया जाना चाहिए। ये मान उत्पादन उपकरण की स्थिर परिचालन सीमा के भीतर होने चाहिए।
आदर्श नमूने से परे देखें।
धीरे-धीरे और सावधानीपूर्वक किया गया परीक्षण, एक ऐसी भारी सील बना सकता है जिसे व्यावसायिक गति से दोबारा बनाना संभव नहीं होगा। तापमान, संरेखण, पाउडर की गति और ऑपरेटर द्वारा संचालन में होने वाले सामान्य बदलावों को देखने के लिए पर्याप्त परिवर्तित पाउचों के साथ प्रयोग करें। यह अनुमोदन का आधार होना चाहिए, न कि केवल एक बेहतरीन नमूना।
H2: क्लीन सील ज़ोन फाइन पाउडर विकसित करें।
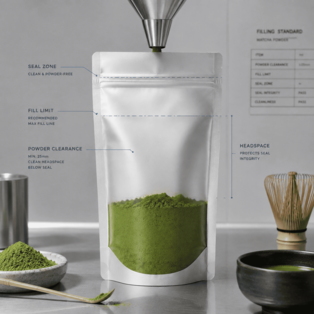
माचा पाउडर हवा में उड़ सकता है और सीलिंग मार्ग पर जम सकता है। एक पतली परत से चैनल बन सकता है या बॉन्डिंग क्षेत्र कम हो सकता है। इसलिए फिलर और पाउच को इस तरह बनाया जाना चाहिए कि पाउडर प्रक्रिया के दौरान स्थायी सील को न छुए।
ओपनिंग का आकार, नोजल की स्थिति, भरने की सीमा और आवश्यक स्वच्छ स्थान की जाँच करें। पाउच होल्डर, सफाई और धूल निष्कर्षण प्रक्रियाओं की जाँच सह-पैकर से करें। जब एक ही लाइन से बार-बार कई प्रकार के पाउडर भरे जाते हैं, तो यह सुनिश्चित करने के लिए चेंजओवर कंट्रोल का उपयोग करें कि कोई भी अवशेष सील की गुणवत्ता को प्रभावित न करे।
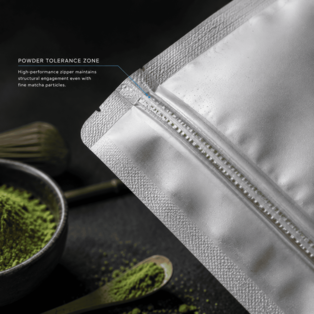
सामान भरते समय ज़िपर की स्थिति की जांच कर लें।
पाउच के मुख के पास ज़िप होने से नोजल की पहुँच सीमित हो सकती है और सील करने से पहले पाउडर जमा हो सकता है। छेद और भरे हुए पाउच की जाँच कर लें। ज़िप को इस तरह से लगाया जाना चाहिए कि वह उत्पाद भरने में सहायक हो, लेकिन उसे ज़िप या ऊपरी सील में धकेल न दे।
H2: एक ज़िपर चुनें जिसे माचा की मौजूदगी में भी बंद किया जा सके।
ज़िपर पाउच की पूरी चौड़ाई में होना चाहिए और यह स्पष्ट रूप से बताना चाहिए कि वह बंद है या नहीं। बारीक पाउडर ज़िपर के अंदर रह सकता है, जिससे बंद करने में अधिक बल लग सकता है या उसका एक हिस्सा खुला रह सकता है। खाली पाउच की जांच में ये समस्याएं नहीं पाई जातीं।
भरे हुए पाउच खोलें और बंद करें। ट्रैक पर माचा डालें, संरेखण, बंद होने की प्रक्रिया, पाउडर का ठहराव और स्कूपिंग की जाँच करें। कैफे पैक के मामले में, परीक्षण में केवल पैकेजिंग तकनीशियनों के बजाय कर्मचारियों द्वारा नियमित रूप से हैंडलिंग शामिल होनी चाहिए।
H2: थैली में ऑक्सीजन की मात्रा कम करें।
यहां तक कि एक वायुरोधी पैकेज में भी शुरुआत में खाली स्थान में ऑक्सीजन की मात्रा अधिक हो सकती है। बड़ा आकार, कम भराई की मात्रा और अनियंत्रित जमाव के कारण हवा की मात्रा बढ़ जाती है। शुद्ध वजन और पाउच की मात्रा को संतुलित करें और भरे हुए पाउच की अंतिम ऊंचाई का ध्यान रखें।
नाइट्रोजन फ्लशिंग का उपयोग करके उच्च ऑक्सीजन स्तर की मांग को पूरा किया जा सकता है, लेकिन इसका मात्रात्मक मूल्यांकन आवश्यक है। परिणाम गैस प्रवाह, पाउच के खुलने, भरने की गति, पाउडर की मात्रा और सील करने में लगने वाले समय पर निर्भर करता है। भरे हुए नमूनों की संख्या में अवशिष्ट ऑक्सीजन की तुलना करें और उत्पादन में किसी भी प्रासंगिक बदलाव के बाद पुनः मापें।
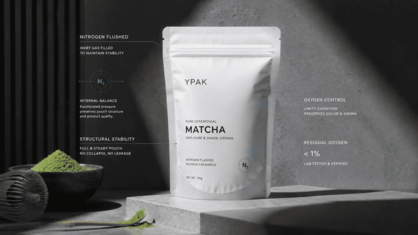
H2: सील की अखंडता और प्रकाश एवं नमी से सुरक्षा का उपयोग करें।
माचा अपारदर्शी होना चाहिए ताकि नमी और प्रकाश का प्रवेश सीमित रहे। शेल्फ लाइफ, वितरण और स्थिरता के उद्देश्यों के आधार पर मेटलाइज्ड और अन्य बैरियर लैमिनेट पर विचार किया जा सकता है। इनमें से कोई भी लीक सील या खराब तरीके से बंद ज़िपर की समस्या का समाधान नहीं कर सकता।
YPAK चाय की पैकेजिंग के लिए स्टैंड-अप, फ्लैट-बॉटम और फ्लैट पाउच विकल्प उपलब्ध कराता है, जो पुनर्चक्रण और खाद बनाने योग्य हैं। चुने गए डिज़ाइन को इच्छित पाउच में ढालकर पैक करने के बाद उसकी जांच अवश्य करें, क्योंकि ज़िपर के मोड़ने, लगाने और मोड़ने से उसकी कार्यक्षमता में बदलाव आ सकता है।
H2: ओपनिंग को डिजाइन करें और रीक्लोजर को बरकरार रखें।
लेजर स्कोरिंग और टियर नॉच इस प्रकार होने चाहिए कि उपभोक्ता ज़िपर को बरकरार रखते हुए ऊपरी भाग को काट सके। यह सुनिश्चित करें कि चीरा प्रोफाइल में न फैले, जिससे फिल्म दिखाई दे या क्लोज़र के ऊपर से अतिरिक्त सामग्री न कटे। यह छेद इतना बड़ा होना चाहिए कि वांछित स्कूप आसानी से निकाला जा सके।
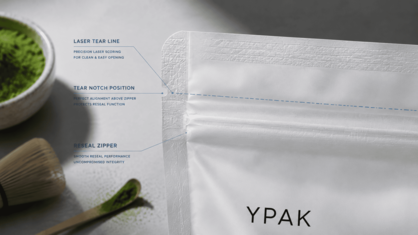
निर्देशों को व्यावहारिक रखें।
यदि ज़िपर को बंद करने के लिए किसी विशेष विधि की आवश्यकता हो, तो स्पष्ट दिशानिर्देश दें और उपभोक्ताओं की उनका पालन करने की क्षमता की जाँच करें। किसी विशेष विधि पर आधारित वायुरोधी क्षमता उत्पाद के उपयोग के दौरान बरकरार रहने की संभावना नहीं है।
H2: वितरण से पहले और बाद में पाउच भरें।
माचा से भरे परिवर्तित पाउचों को निर्धारित लाइन पर लगाएं और बंद करें। हैंडलिंग से पहले शिपमेंट की पहली जांच अवश्य करें। दबाव, कंपन, गिरने और बार-बार मोड़ने से पता चल सकता है कि सील या फोल्ड में कोई खराबी तो नहीं है, जो उत्पादन के तुरंत बाद दिखाई नहीं देती।
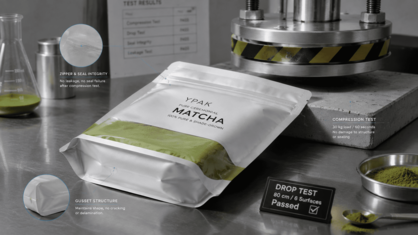
साक्ष्यों का एक सेट तैयार करें।
अनुमोदन रिकॉर्ड में निम्नलिखित शामिल हो सकते हैं:
- · सील में मौजूद झुर्रियों, खांचों और पाउडर की जांच करता है।
- • अनुशंसित मशीन सेटिंग्स पर सील की मजबूती।
- • पाउच की संरचना के अनुरूप रिसाव या दबाव परीक्षण।
- · ऑक्सीजन लक्ष्य के उपयोग से अवशिष्ट ऑक्सीजन प्राप्त की जाती है।
- · जिपर-साइकिल के कारण माचा दूषित हो जाता है।
- वितरण के बाद निरीक्षण के दौरान अवरोधों की सील, तह और क्षति की जांच की जाएगी।
नमूने का आकार, विधि और स्वीकृति नियम दर्ज करें। जब परिस्थितियाँ दोहराई नहीं जा सकतीं, तो यह कथन कि पाउच परीक्षण में सफल रहा, कम उपयोगी होता है।
H2: सामग्री बदलने से पहले विफलताओं का निदान करें।
यदि पैक की सुरक्षा में कोई कमी आ जाए, तो लैमिनेट को बदला जा सकता है, लेकिन इससे असली समस्या का समाधान नहीं होगा। खराबी के मूल स्थान की पहचान करना आवश्यक है। पाउडर चैनल के रूप में चिह्नित चैनल भरने और सील-ज़ोन नियंत्रण में सहायक होते हैं; असमान ऊपरी सील उपकरण की सेटिंग या संरेखण में समस्या पैदा करती हैं; पुनः बंद करने में कठिनाई ज़िपर के चुनाव और संदूषण का कारण बनती है; उच्च अवशिष्ट ऑक्सीजन पाउच के आयतन या फ्लशिंग का कारण बनती है।
यह निदान प्रक्रिया खरीदार को रिसाव के समान मार्ग की स्थिति में अधिक कीमत चुकाने से रोकती है। सामग्री में बदलाव तभी किए जाने चाहिए जब यह पाया जाए कि सीलिंग प्रणाली नहीं बल्कि मौजूदा संरचना ही समस्या का कारण है।
एच2: पुनःआदेशों के बीच अनुमोदित विनिर्देश को विनियमित करें।
लैमिनेट, आयाम, सीलेंट, ज़िपर प्रोफ़ाइल, सील की चौड़ाई, भरने की सीमा और उत्पादन सेटिंग्स को एक ही अनुमोदित विनिर्देश में नोट करें। भरे हुए संदर्भ नमूनों और परीक्षण परिणामों के साथ कलाकृति के संशोधन को सुरक्षित रखें। इससे ब्रांड, कनवर्टर और सह-पैकर के लिए एक सामान्य मानक स्थापित होता है।
सामग्री आपूर्तिकर्ता, लैमिनेट, ढक्कन, आयाम, भरने का वजन, भरने की विधि या वितरण लक्ष्य में परिवर्तन होने पर प्रभावित कंटेनरों के साथ परीक्षण दोहराएं। पहले ऑर्डर के बाद एयर टाइट माचा कंटेनरों का उत्पादन एक समान होना चाहिए।
H2: निष्कर्ष
माचा की वायुरोधी पैकेजिंग भरने से लेकर उपभोक्ता द्वारा पुनः सील करने तक की पूरी प्रक्रिया को नियंत्रित करके की जाती है। एक स्थायी, विश्वसनीय सील, पाउडर को सहन करने वाली ज़िपर, उपयुक्त मात्रा रखने वाला पाउच, अपारदर्शी अवरोध और वितरण के बाद की जाँच, ज़िपर के विवरण या फिल्म विनिर्देशों से कहीं अधिक विश्वसनीयता प्रदान करते हैं।
H2: अक्सर पूछे जाने वाले प्रश्न
क्या पुनः बंद होने वाली ज़िपर एक वायुरोधी सील के समान है?
नहीं। बंद पाउच स्थायी हीट सील द्वारा सुरक्षित है। ज़िपर खुलने के बाद ऊष्मा के संपर्क में आने की संभावना को कम करता है और इसकी जाँच केवल माचा का उपयोग करके ही की जा सकती है।
माचा पाउच के लीक होने का सबसे आम कारण क्या है?
सामान्य कारणों में हीट-सील क्षेत्र में पाउडर, लाइनें, मशीन की सेटिंग्स का गलत समायोजन, टूटी हुई क्रीज, अधूरी ज़िपर सीलिंग और शिपिंग के दौरान पड़ने वाले तनाव शामिल हैं।
माचा पाउच में कितनी खाली जगह होनी चाहिए?
भरने और सील करने के लिए पर्याप्त मात्रा में साफ जगह आवश्यक है, लेकिन उसमें बहुत अधिक खाली जगह नहीं होनी चाहिए। जमे हुए पाउडर के वास्तविक वजन और शुद्ध वजन का उपयोग करके आयाम निर्धारित करें।
क्या उच्च अवरोध वाली लेमिनेट वायुरोधी क्षमता सुनिश्चित करेगी?
नहीं। अवरोधक सामग्री भवन के माध्यम से संचरण को रोकती है, और वायुरोधी क्षमता परिवर्तित सील, तह, बंद करने की गुणवत्ता और भराई पर भी निर्भर करती है।
आपको वायुरोधी परीक्षण के लिए और कौन से परीक्षण करने की आवश्यकता है?
लैमिनेट या आपूर्तिकर्ता, सीलेंट, आयाम, भरने का वजन, उपकरण सेटिंग्स या वितरण आवश्यकता में बदलाव होने पर पुनः परीक्षण किया जाता है।
पोस्ट करने का समय: 20 अगस्त 2026


