


हावा नछिर्ने म्याचा प्याकेजिङले फिल्मबाट गुज्रने हावालाई मात्र नियन्त्रण गर्नु हुँदैन। चुहावट फोहोर ताप सिल, फोल्ड गरिएको कुना वा अपूर्ण जिपर वा फिलिंगमा धेरै हावाबाट उत्पन्न हुन सक्छ। यद्यपि, यो सम्भव छ कि बलियो अवरोध सामग्री भएको प्याकेजले सामान्य वितरण र प्रयोगको समयमा म्याचालाई सुरक्षित नगर्न सक्छ।
खरिद गर्नुपर्ने काम भनेको वायुरोधकता आवश्यक पर्ने क्षेत्रहरू, चुहावटको सम्भावित स्थानहरू स्थापित गर्नु र वास्तविक उत्पादन हुने ठाउँहरूमा पूरा भएको थैलीमा हस्ताक्षर गर्नु हो। विभिन्न डिजाइन विकल्पहरूको विपरीत, सामग्री, बन्द, आयाम र भर्ने नियन्त्रणहरूलाई एउटै विशिष्टताको रूपमा विचार गर्नुपर्छ।
H2: कारखानाको वायुरोध र उपभोक्ता पुन: बन्द सफा गर्नुहोस्।
नखोलिएको प्याक र खोलिएको प्याक फरक-फरक नियन्त्रणहरूमा निर्भर हुन्छन्। स्थायी शीर्ष ताप सिलले बिक्री अघि प्रारम्भिक बन्द गर्ने प्रस्ताव गर्दछ। एक पटक उपभोक्ताले त्यो सिल हटाएपछि, जिपरले दोहोरिने जोखिमलाई कम गर्न सक्छ, तर कारखानाको स्थिति पुनर्स्थापित गर्दैन।
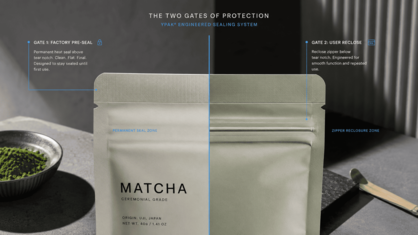
नखोलिएको आवश्यकता निर्दिष्ट गर्नुहोस्।
आवश्यक शेल्फ लाइफ, वितरण मार्ग, भण्डारण तापक्रम र छेडछाड-स्पष्ट खोल्ने समय संकेत गर्नुहोस्। एकल-प्रयोग प्याकेट, खुद्रा पाउच र खाना-सेवा रिफिलमा एउटै एकल क्लोजर स्पेसिफिकेशन हुन सक्दैन किनकि तिनीहरू सबैमा म्याचा छ।
खुला-प्रयोग आवश्यकता निर्दिष्ट गर्नुहोस्।
उत्पादन औसतमा कति दिन प्रयोग गरिन्छ, उत्पादन कति पटक खोलिएको छ र प्रयोगकर्ताले कति पटक खन्याएको वा स्कूप गरेको छ भन्ने कुरा ध्यान दिनुहोस्। यो तथ्याङ्कले जिपरको आवश्यकता र रिक्लोजरको साथ परीक्षण गर्नुपर्ने प्रदूषणको मात्रा प्रकट गर्दछ।
H2: सबै सम्भावित चुहावट मार्गहरू फेला पार्नुहोस्।
हावा बन्द हुने समस्या माथिल्लो सिल, छेउ वा तल्लो सिल, गसेट फोल्ड, जिपर एन्ड र मटेरियल क्रिजमा हुन सक्छ। पाउच रूपान्तरणले फ्ल्याट फिल्म नमूनाले समावेश नगरेको ज्यामिति उत्पन्न गर्छ। खरिदकर्ताहरूले मटेरियल डेटा पानालाई सन्दर्भ गर्नुको सट्टा सम्पूर्ण फारम जाँच गर्नु उचित हुन्छ।
जोखिम अपनाइएको संरचना अनुसार फरक हुन्छ। स्ट्यान्ड-अप पाउचहरूले तल्लो गसेट थप्छन्, समतल-तल्लो झोलाहरूमा धेरै तहहरू प्रयोग गरिन्छ, र समतल पाउचहरूमा सरल ज्यामिति हुन्छ, तर भर्न र पुन: बन्द गर्न कम ठाउँ उपलब्ध हुन्छ। परीक्षण योजना यसको वास्तविक सिल र तहहरू सहित प्रत्येक ढाँचाको लागि उपयुक्त हुनुपर्छ।
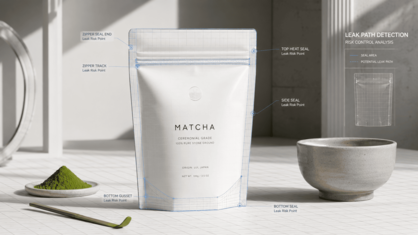
H2: स्थायी ताप छापको सुरुमा नाम दिनुहोस्।
ताप सिलले भण्डारण र ढुवानीमा नखोलिएको माचालाई सुरक्षित राख्न मद्दत गर्छ। यो खाना-सम्पर्क सिलेन्ट, सिल चौडाइ, तापक्रम, दबाब, बस्ने समय र अनुमति दिइएको भरण उचाइको सन्दर्भमा निर्दिष्ट हुनुपर्छ। यी मानहरू उत्पादन उपकरणको स्थिर सञ्चालन दायरा भित्र सञ्चालन हुनुपर्छ।
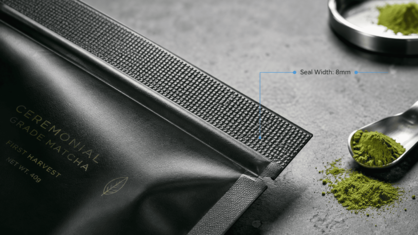
आदर्श नमूनाको पछिल्लो भाग हेर्नुहोस्।
बिस्तारै र सावधानीपूर्वक गरिएको परीक्षणले भारी सिल निम्त्याउन सक्छ जुन व्यावसायिक गतिमा फेरि बनाउन सकिँदैन। तापक्रम, पङ्क्तिबद्धता, पाउडर चाल र अपरेटर ह्यान्डलिङमा सामान्य भिन्नताहरू हेर्न पर्याप्त रूपान्तरित पाउचहरूसँग प्रयोग गर्नुहोस्। यो उत्तम एकल नमूना होइन, अनुमोदन हुनुपर्छ।
H2: क्लिन सिल जोन फाइन पाउडर विकास गर्नुहोस्।
माचा हावामा माथि उड्न सक्छ र सिल गर्ने बाटोमा अडिनेछ। पातलो कोटिंगले च्यानल बनाउन सक्छ वा बाँधिएको क्षेत्र घटाउन सक्छ। त्यसैले फिलर र थैली यसरी बनाउनु पर्छ कि चक्रको समयमा पाउडरले स्थायी सिललाई नछुओस्।
खोल्ने आकार, नोजलको स्थिति, भर्ने सीमा र आवश्यक सफा हेडस्पेस जाँच गर्नुहोस्। सह-प्याकरसँग पाउच होल्डरहरू, सफाई र धुलो निकासी प्रक्रियाहरू जाँच गर्नुहोस्। दोहोरिने लाइनले धेरै पाउडरहरू भर्दा, कुनै पनि अवशेषले सिलको गुणस्तरलाई असर गर्न नसकोस् भनेर सुनिश्चित गर्न परिवर्तन नियन्त्रणहरू प्रयोग गर्नुहोस्।
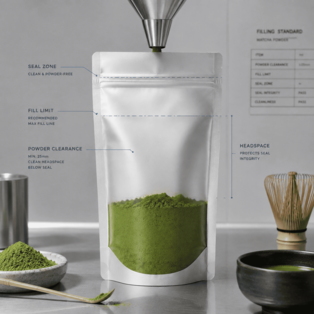
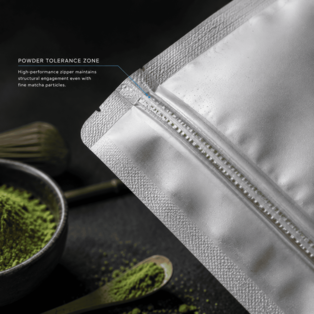
भर्दा जिपरको स्थिति जाँच गर्नुहोस्।
थैलीको मुख नजिकै जिपर राख्नाले नोजलको पहुँच सीमित हुन सक्छ र सिल गर्नु अघि पाउडर जम्मा गर्न सक्छ। प्वाल र भरिएको थैलीको परीक्षण गर्नुहोस्। क्लोजरलाई यस्तो तरिकाले राखिएको हुनुपर्छ कि यसले उत्पादन भर्न मद्दत गर्छ तर जिपर ट्र्याक वा माथिल्लो सिलमा धकेल्दैन।
H2: म्याचा उपस्थित भएर बन्द गर्न सकिने जिपर चयन गर्नुहोस्।
जिपरले थैलीको सम्पूर्ण चौडाइ चलाउनु पर्छ र यो बन्द छ वा छैन भन्ने निश्चित संकेत दिनुपर्छ। प्रोफाइल भित्र मसिनो पाउडर राख्न सकिन्छ, बन्द गर्न बल थप्न वा एउटा भाग खुला राख्न सकिन्छ। खाली-थैली परीक्षणमा यी समस्याहरू पत्ता लाग्दैनन्।
चक्र भरिएका पाउचहरू खोल्नुहोस् र बन्द गर्नुहोस्। ट्र्याकमा म्याचा लगाउनुहोस्, पङ्क्तिबद्धता, बन्द गर्ने कार्यसम्पादन, पाउडरको अवधारण र स्कूपिङ निरीक्षण गर्नुहोस्। क्याफे प्याकहरूको हकमा, परीक्षणमा प्याकेजिङ प्राविधिकहरूसँग मात्र नभई कर्मचारी स्तरमा ह्यान्डलिङ दिनचर्या समावेश हुनुपर्छ।
H2: थैलीमा अक्सिजन घटाउनुहोस्।
हावा बन्द प्याकेजले पनि हेडस्पेसमा अत्यधिक मात्रामा अक्सिजन लिएर सुरु गर्न सक्छ। ठूलो आकार, कम भरण भोल्युम र अनियन्त्रित बसोबासले हावाको मात्रा बढी हुन योगदान पुर्याउँछ। भरिएको थैलीको अन्तिम उचाइसँग मेल खाने गरी नेट तौल र थैलीको मात्रा समायोजन गर्नुहोस्।
नाइट्रोजन फ्लसिङ प्रयोग गरेर उच्च अक्सिजन लक्ष्यको मागलाई कायम राख्न सकिन्छ, तर यसको परिमाण निर्धारण गरिनुपर्छ। परिणाम ग्यास प्रवाह, थैली खोल्ने समय, भर्ने गति, यात्रा गर्ने पाउडर र सिल गर्ने समयमा निर्भर गर्दछ। भरिएका नमूनाहरूमा अवशिष्ट अक्सिजनको तुलना गर्नुहोस् र कुनै पनि सान्दर्भिक उत्पादन भिन्नताहरू पछि पुन: मापन गर्नुहोस्।
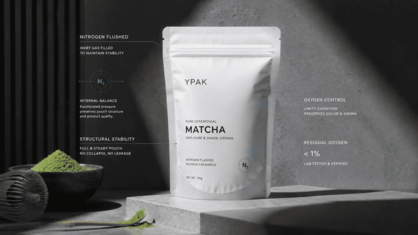
H2: सिलको अखण्डता र प्रकाश र आर्द्रता संरक्षण प्रयोग गर्नुहोस्।
म्याचा पनि अपारदर्शी प्रकृतिको हुनुपर्छ ताकि ओसिलोपन र प्रकाशको जोखिमलाई सीमित गर्न सकियोस्। धातुकृत र अन्य अवरोध ल्यामिनेटहरूलाई शेल्फ लाइफ, वितरण र दिगोपन उद्देश्यहरूको आधारमा विचार गर्न सकिन्छ। तिनीहरूमध्ये कुनै पनि चुहावट भएको सिल वा कमजोर लिली बन्द जिपरको क्षतिपूर्ति दिन सक्षम छैनन्।
YPAK मा स्ट्यान्ड-अप, फ्ल्याट-बटम र फ्ल्याट-पाउच चिया प्याकेजिङ, पुन: प्रयोग गर्न मिल्ने र कम्पोस्ट गर्न मिल्ने दिशाहरू छन्। छनोट गरिएको डिजाइनलाई इच्छित थैलीमा रूपान्तरण गर्नुपर्छ र प्याक गरिसकेपछि परीक्षण गर्नुपर्छ किनभने यसको तह, सम्मिलन र जिपरको फ्लेक्सिङले कार्यक्षमता परिवर्तन गर्न सक्छ।
H2: उद्घाटन डिजाइन गर्नुहोस् र रिक्लोजरलाई अक्षुण्ण राख्नुहोस्।
लेजर स्कोरिङ र टियर नचहरूले उपभोक्तालाई जिपरलाई अक्षुण्ण राख्दै माथिल्लो भाग काट्न सक्षम बनाउनु पर्छ। सुनिश्चित गर्नुहोस् कि टियर प्रोफाइलमा बगिरहेको छैन, फिल्मलाई पर्दाफास गरिरहेको छैन वा क्लोजर माथिको अत्यधिक सामग्री हटिरहेको छैन। यो ओपनिङ पनि इच्छित स्कूपलाई अनुमति दिन पर्याप्त ठूलो हुनुपर्छ।
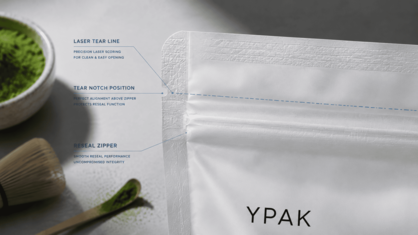
निर्देशनहरू व्यावहारिक राख्नुहोस्
यदि जिपरलाई विशेष बन्द गर्ने कार्य आवश्यक छ भने, स्पष्ट दिशानिर्देशहरू दिनुहोस् र उपभोक्ताहरूको पालना गर्ने क्षमता जाँच गर्नुहोस्। उत्पादनको प्रयोगको क्रममा विशेष विधिमा भर पर्दा वायुरोधकता सुरक्षित हुने सम्भावना हुँदैन।
H2: वितरण अघि र पछि पाउच भर्नुहोस्।
सुझाव दिइएको लाइनमा बन्द गर्नुपर्ने म्याचाले भरिएका रूपान्तरित पाउचहरू लगाउनुहोस्। ढुवानीलाई चित्रण गर्ने पहिलो निरीक्षण अघि ह्यान्डलिङ गर्नुपर्छ। कम्प्रेसन, कम्पन, ड्रप र बारम्बार फ्लेक्सिङले सिल वा फोल्ड असफल भएको छ कि छैन भनेर देखाउन सक्छ जुन उत्पादन पछि तुरुन्तै देख्न सकिँदैन।
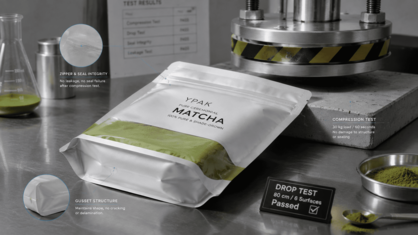
प्रमाण सेट सिर्जना गर्नुहोस्।
स्वीकृति रेकर्डमा निम्न समावेश हुन सक्छन्:
- · सिलमा भएको चाउरीपना, च्यानल र पाउडरको जाँच गर्छ।
- · सिफारिस गरिएको मेसिन सेटिङहरूमा सिल-बल।
- · थैली निर्माणको लागि उपयुक्त चुहावट वा दबाब परीक्षण।
- · अक्सिजन लक्ष्यको प्रयोग गरेर अवशिष्ट-अक्सिजन प्राप्त गरिन्छ।
- · जिपर-साइकलले म्याचाको दूषितता निम्त्याउँछ।
- · वितरण निरीक्षण पछि अवरोधहरूको सिल, तह र क्षति।
नमूना आकार, विधि र स्वीकृति नियम रेकर्ड गर्नुहोस्। जब सर्तहरू दोहोर्याउन सकिँदैन, थैलीले परीक्षणमा पास गरेको कथन कम उपयोगी हुन्छ।
H2: सामग्री परिवर्तन गर्नु अघि असफलताहरूको निदान गर्नुहोस्।
प्याकको सुरक्षा गुमेको अवस्थामा, ल्यामिनेट प्रतिस्थापन गर्न सकिन्छ, तर यसले वास्तविक समस्या समाधान गर्न असफल हुनेछ। विफलताको मूल स्थान पहिचान गर्नुपर्छ। पाउडर च्यानलहरूको रूपमा लेबल गरिएका च्यानलहरूले भरिने र सिल-जोन नियन्त्रणमा नेतृत्व गर्छन्; असमान शीर्ष सिलहरूले उपकरण सेटिङहरू वा पङ्क्तिबद्धतामा नेतृत्व गर्छन्; चुनौतीपूर्ण पुन: बन्दले जिपर छनोट र प्रदूषण निम्त्याउँछ; उच्च अवशिष्ट अक्सिजनले पाउच भोल्युम वा फ्लशिंग निम्त्याउँछ।
यो निदानात्मक आदेशले खरिदकर्तालाई चुहावटको समान मार्ग अवस्थित हुँदा ठूलो अवरोध तिर्ने कार्यलाई रोक्छ। सिलिङ प्रणाली होइन तर हालको संरचना सीमित कारक हो भनेर अवलोकन गर्दा मात्र सामग्री परिवर्तनहरू गर्नुपर्छ।
H2: पुन: अर्डरहरू बीच स्वीकृत विशिष्टतालाई नियमन गर्नुहोस्।
एउटै अनुमोदित स्पेसिफिकेशनमा ल्यामिनेट, आयाम, सिलेन्ट, जिपर प्रोफाइल, सिल चौडाइ, भरण सीमा र उत्पादन सेटिङहरू ध्यान दिनुहोस्। भरिएका सन्दर्भ नमूनाहरू र परीक्षणको नतिजासँगै कलाकृतिको संशोधन राख्नुहोस्। यसले ब्रान्ड, कन्भर्टर र सह-प्याकरको साझा मानक स्थापित गर्दछ।
सामग्री आपूर्तिकर्ता, ल्यामिनेट, क्लोजर, आयाम, भरण तौल, भरण लाइन वा वितरण लक्ष्यमा परिवर्तन भएमा प्रभावितहरूसँग परीक्षण दोहोर्याउनुहोस्। पहिलो अर्डर पछि एयर टाइट म्याचा कन्टेनरहरू पुन: उत्पादन गर्न योग्य हुनुपर्छ।
H2: निष्कर्ष
एयरटाइट म्याचा प्याकेजिङ भर्ने सम्पूर्ण प्रक्रियालाई उपभोक्ता पुन: सिल गर्ने नियमन गरेर गरिन्छ। भरपर्दो स्थायी सिल, पाउडर सहन सक्ने जिपर, उपयुक्त मात्रा राख्ने थैली, अपारदर्शी अवरोध र वितरण पछिको परीक्षणले जिपर स्टेटमेन्ट वा फिल्म स्पेसिफिकेशन भन्दा ठूलो प्रमाण दिन्छ।
H2: बारम्बार सोधिने प्रश्नहरू
के पुन: सिल गर्न मिल्ने जिपर हावा बन्द सिल जस्तै छ?
होइन। नखोलिएको थैली स्थायी ताप छापद्वारा सुरक्षित हुन्छ। जिपरले एक पटक खोलिएपछि एक्सपोजर कम गर्छ र म्याचा प्रयोग गरेर मात्र जाँच गर्न सकिन्छ।
म्याचाको थैली चुहिनुको सबैभन्दा धेरै कारण के हो?
सामान्य कारणहरूमा ताप-सिल क्षेत्रमा पाउडर, लाइनहरू, मेसिनमा अनुचित रूपमा समायोजन गरिएका सेटिङहरू, भाँचिएका क्रिजहरू, अधूरो जिपर सिलिङ र ढुवानी स्ट्रेनहरू समावेश छन्।
माच्चाको थैलीमा कति खाली ठाउँ हुनुपर्छ?
भर्न र सिल गर्न पर्याप्त मात्रामा सफा ठाउँ आवश्यक पर्दछ, तर अत्यधिक हेडस्पेस हुनु हुँदैन। बसाइएको पाउडरको वास्तविक तौल र खुद तौल प्रयोग गरेर आयामहरू स्थापना गर्नुहोस्।
के उच्च-बाधा भएको ल्यामिनेटले हावा बन्द हुने सुनिश्चित गर्छ?
छैन। अवरोधक सामग्रीले भवन मार्फत प्रसारण रोक्छ, र हावा बन्द हुनु पनि रूपान्तरित सिल, फोल्ड, क्लोजर र फिलिंगको गुणस्तरको विषय हो।
तपाईंलाई अर्को वायुरोधी परीक्षण कुन कुन परीक्षणहरू चाहिन्छ?
ल्यामिनेट वा आपूर्तिकर्ता, सिलेन्ट, आयाम, भरण तौल, उपकरण सेटिङ वा वितरण आवश्यकता फरक पर्दा पुन: परीक्षण गरिन्छ।
पोस्ट समय: अगस्ट-२०-२०२६


