


En produksjonsrekkefølge Produksjonsrekkefølgen for utvikling av teposer. En skreddersydd trykt tepose bør defineres basert på den endelige emballasjens format og funksjonalitet: det fylte formatet og funksjonaliteten defineres, produksjonsdyselinjen innhentes, kunstverk bygges på denne dyselinjen, en trykkerute velges, farge og spesialeffekter godkjennes, og en kontrollert versjon slippes til produksjon. Planlegging av grafikken før posestrukturen er fikset genererer ytterligere unødvendig omarbeiding.
Leverandørbeskrivelsen må oppgi type te, fyllvekt, posestørrelse, forseglinger, foldekile, glidelås, riveevne, materialretning, antall kunstverk, antall kunstverk i et enkelt stykke, finish, kodeområde og destinasjon. Dette forvandler et visuelt design til en produserbar spesifikasjon.
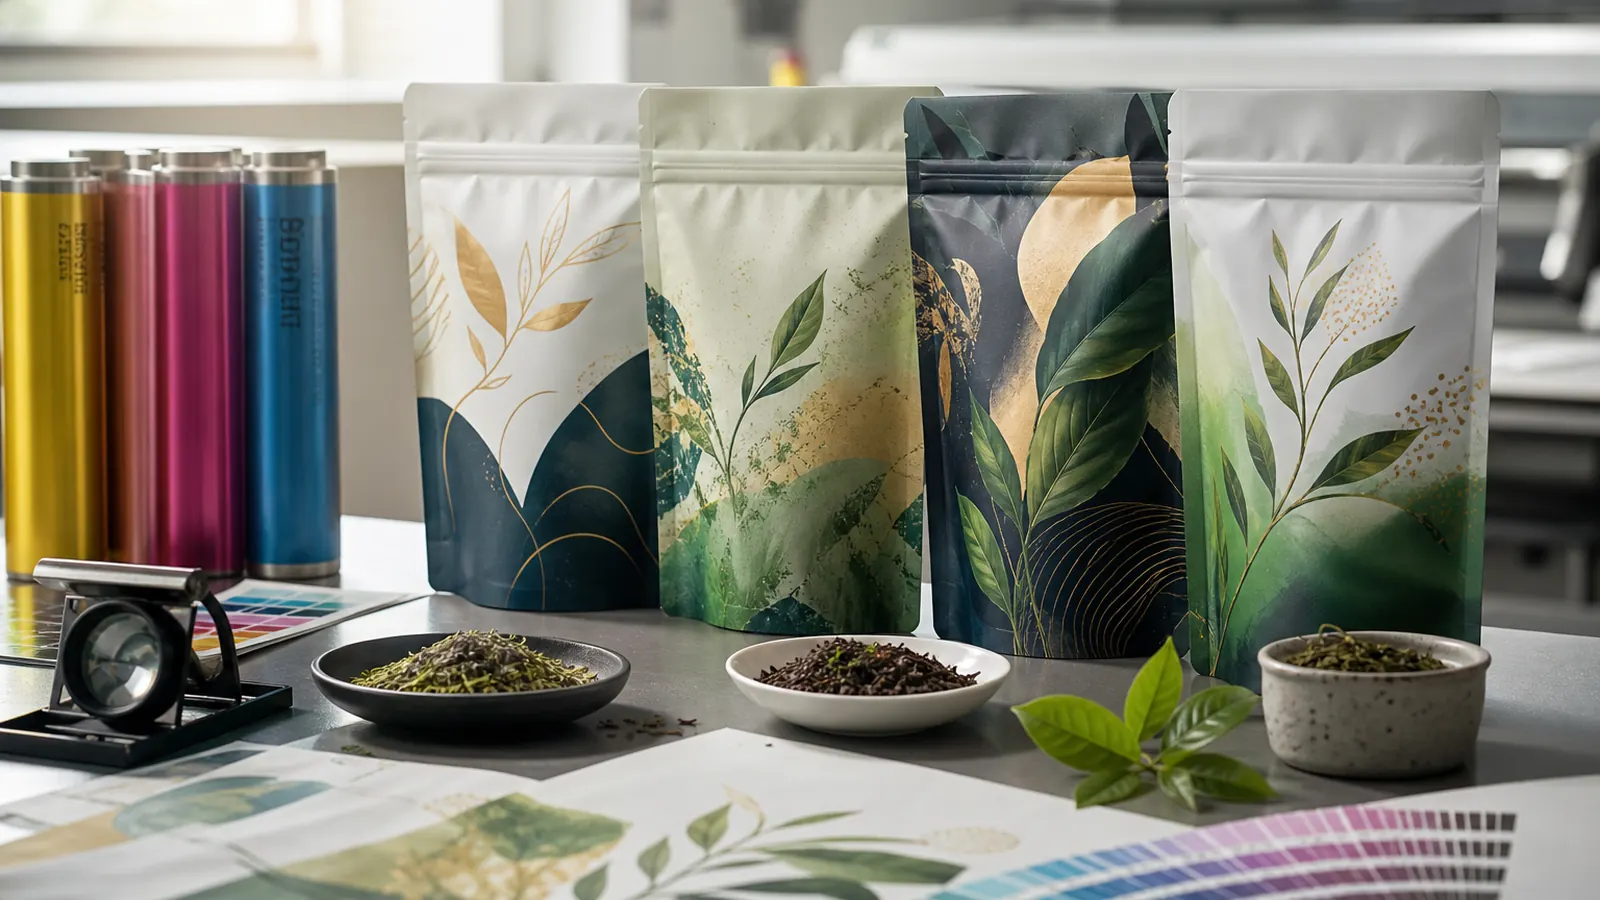
En flatbunnet pose, en sidefoldet pose og en flat pose har ikke samme visuelle overflate som en stående pose. Forseglinger, foldninger og folder er kjent for å endre alt som er synlig når posen er tom, fylt, står eller holdes. Plasseringen av glidelåsen og rivehakket varierer også plassen der en topp kan brukes.
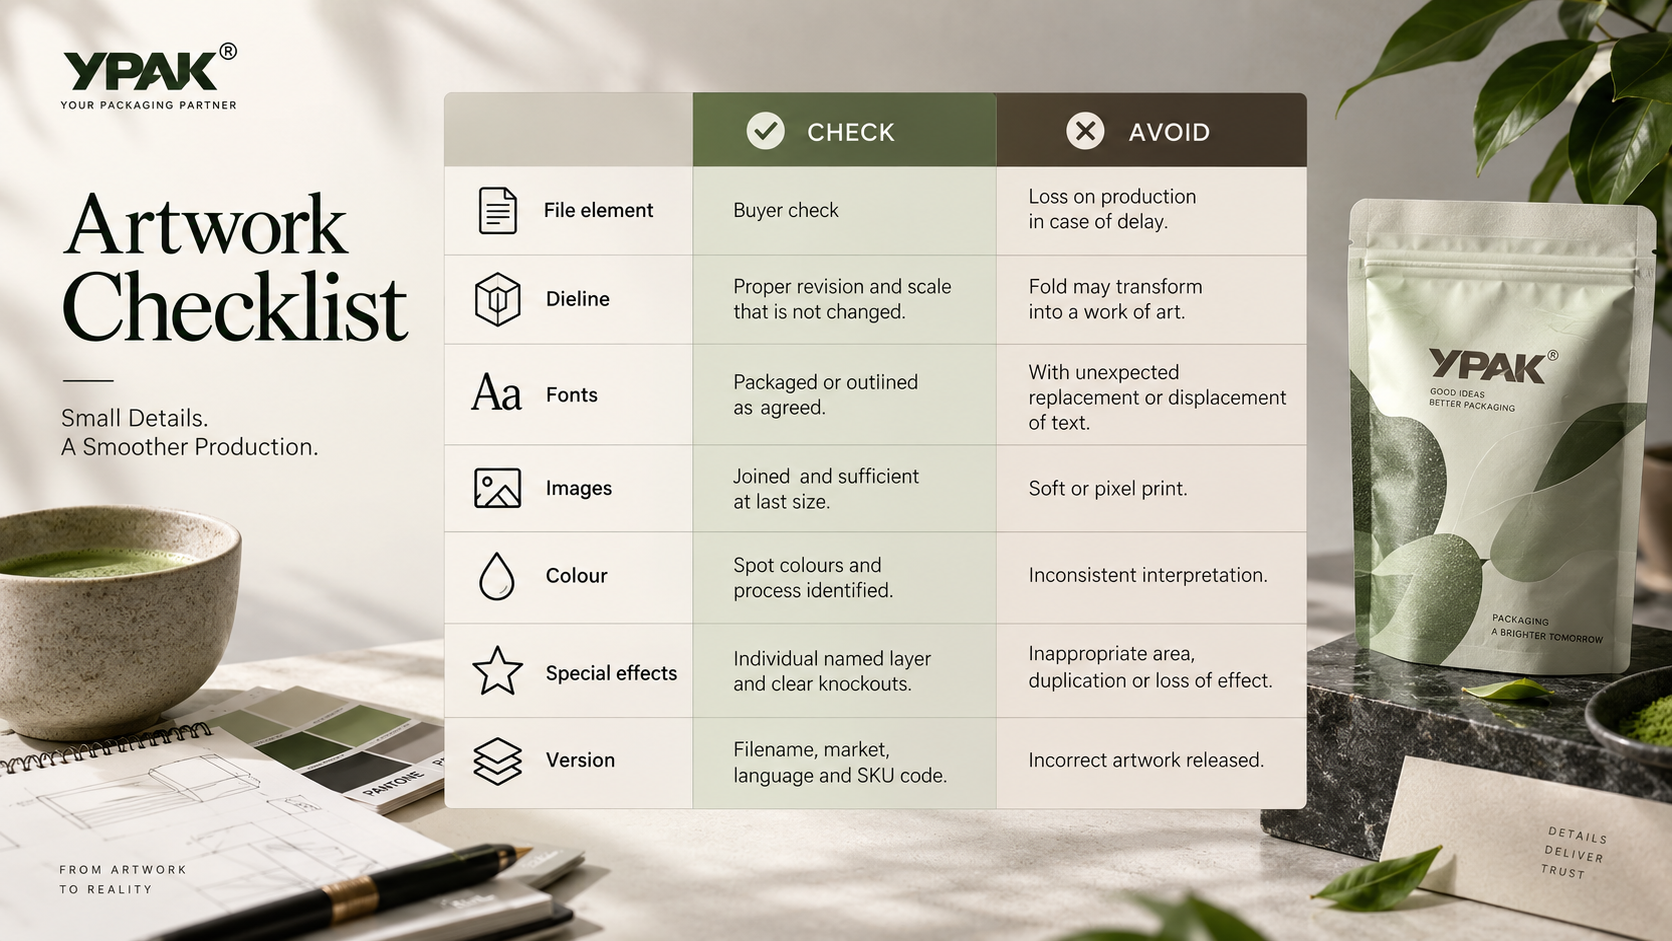
Dieline er ikke bare en beskjæringsboks. Den avslører grenser for paneler, forseglinger, flater, områder og fargetoner av registrering, som kan bli skjult eller deformert. Spør om strukturelle referanser og linjer som ikke skal trykkes. Selv der designprogrammet tillater det, ikke bruk kritisk skrift på kantene.
Fest det viktigste produktnavnet, og differensieringselementet, på panelet som vender mot kunden. Fest side- og bakpaneler for å støtte informasjonen, men sørg for at posen settes inn og du kontrollerer hvordan den passer etter fylling. Et bakpanel som virker godt synlig på skjermen, kan bli tynt når en pakke er lukket med sideforseglinger og kiler.
Overfør strukturerte kildefiler og ikke bare en flat forhåndsvisning. Individuelle prosessfarger, hvitt blekk, metall eller folie, lakk, taktil, skjærereferanse i henhold til en filbeskrivelse fra leverandøren. Konverter eller pakk fonter og lagre tilhørende bilder med passende effektiv oppløsning.
De digitale og konvensjonelle trykkebanene kan støtte et hvilket som helst antall variasjoner i bestillingsstørrelse, repetisjonsfrekvens, endring av kunstverk, fargekontroll, underlag og spesialeffekter. Du må ikke snevre inn valget mellom kort og langt opplag. Spør om rutekapasiteten for ugjennomsiktig hvitt, fin skrift, gradienter, merkefarger, fotografiske detaljer og repetisjonsbestillinger når du velger film.
Når flere tesorter har et felles designsystem, bør hele sortimentet vises når du gir tilbud. Basert på dette vil trykkeriet kunne spesifisere om felles elementer kan deles, for eksempel fargestasjoner eller oppsettelementer. Hold denne definisjonen kommersielt; ikke anta den nødvendigvis basert på lignende kunstverk.
Avhenger av underlag, hvitt lag, overflatetekstur og synslys. Kraft-look kan brukes til å varme opp paletten; metallisert film kan brukes til å lyse opp eller mørke bestemte områder, matte og myke overflater kan gjøre at synlig kontrast blir mindre tydelig. Ikke alt dette kan fanges opp av en dataskjerm.
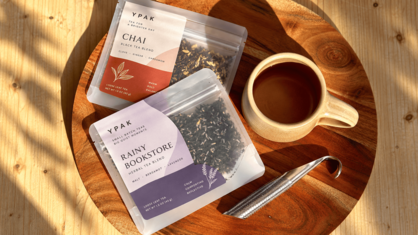
En PDF er layoutbekreftelsen pluss kopien, men ikke fargen eller posens oppførsel. For å representere materiale og finish kan en flattrykkprøve brukes, men ikke selve konverteringsprosessen. En prototype som er laget representerer størrelse og følelse, mens en prøve som er ment for produksjon presenterer mer overbevisende data om hvordan det faktisk vil se ut og fungere. Fastslå hva hver utstilling forventes å støtte.
Den utgitte dielinjen, kunstverksfiler, gjengitt referanse, farge- og overflatereferanse, konstruksjonsspesifikasjon samt eksemplarrevisjon og liste over aksepterte avvik (der det er aktuelt) bør inkluderes i den endelige godkjenningspakken. Godkjenning med spredte meldinger er utfordrende å duplisere.
Repeterbare bestillinger blir bare repeterbare når leverandøren kan bestemme godkjent konstruksjon, kunstverk og fargemål, finish og prøve. Når produktkopien skal lages, lagres kopien ved å gi den et nytt navn, i stedet for å overskrive den gamle kopien. Ved bytte av underlag eller utskriftsrute, avgjør hvilke visuelle og funksjonelle godkjenninger som skal gjøres på nytt.
Be leverandøren om å identifisere beholdte verktøy- eller oppsettreferanser, retningslinjer for lagring av kunstverk og prosedyren for gjentatt verifisering. Merket bør opprettholde sitt eget hovedarkiv, inkludert endelige filer og godkjenningsdatoer.
Før utgivelse, undersøk hvordan variabel produksjonsinformasjon skal legges til. Partikoder, best før-dato og sporbarhetsmerke krever en overflate som er funksjonell, men rolig og glatt, og som aksepterer den tiltenkte kodingsprosessen. Ikke hold denne sonen i nærheten av folder, tykke lakker, vinduer og mørke malerier før kodingssystemet er bevist. Området bør stå tomt ved kunstverket uten å trykke noen eksempeldatoer som kan være forvirrende som endelige data.
Personen som spør bør være fylleren eller medpakkeren, som bør bli bedt om å bekrefte kodens retning på den faktiske linjen. Et visuelt praktisk sted kan ha motsatt side under produksjonen, eller den kan rett og slett graves ned når posen legges i en kartong.
Er det mulig å lage kunstverk selv før posestørrelsen er bestemt?
Forarbeid kan startes, og endelig produksjonsgrafikk kan utføres ved bekreftet produksjonslinje og ferdige størrelser.
Er PDF-bevis tilstrekkelig for å godkjenne farge?
Nei. Det er praktisk ved kopiering og posisjonering, fysisk farge og finish bør kontrolleres med en passende utskriftsreferanse.
Er det mulig å ha flere tesmaker som deler en designfil?
De bør bruke overvåkede versjoner av SKU-er. Noen vanlige designelementer kan beholdes, men produktidentifikatorer, tekst og produksjonsfilnavn må være klare og tydelige.
På hvilke områder må nye godkjenninger endres?
Endringer i størrelse, materiale, trykkrute, finish, kunstverk, glidelås, forming eller andre produksjonsrelaterte faktorer kan starte en visuell eller funksjonell godkjenning på nytt.
Publisert: 16. september 2026


