


بستهبندی ماچای هوابند نه تنها باید هوایی را که از میان فیلم عبور میکند تنظیم کند، بلکه نشتی میتواند از کثیف بودن درزگیر حرارتی، گوشه تا شده یا زیپ ناتمام یا هوای زیاد در پرکننده ناشی شود. با این حال، ممکن است بستهبندی با مواد مانع قوی نتواند از ماچا در طول توزیع و استفاده عادی محافظت کند.
وظیفه خرید، تعیین مناطقی است که نیاز به هوابندی دارند، مکانهای احتمالی نشت و امضای کیسه تکمیلشده که تولید واقعی در آنجا انجام خواهد شد. جنس، درب، ابعاد و کنترلهای پر کردن باید به عنوان یک مشخصه واحد در نظر گرفته شوند، نه گزینههای مختلف طراحی.
H2: هوابندی کارخانه و بسته شدن مجدد مصرفکننده را تمیز کنید.
بستهبندی باز نشده و بستهبندی باز شده به کنترلهای مختلفی بستگی دارند. درزگیر حرارتی دائمی بالایی، بسته شدن اولیه قبل از فروش را ارائه میدهد. هنگامی که مصرفکننده این درزگیر را برداشت، یک زیپ ممکن است قرار گرفتن مکرر در معرض مواد را به حداقل برساند، اما وضعیت کارخانه را بازیابی نمیکند.
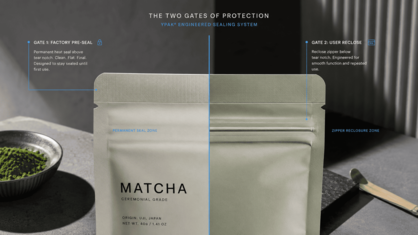
الزامات باز نشده را مشخص کنید.
تاریخ انقضا، روش توزیع، دمای نگهداری و نحوهی باز شدن غیرقابل دستکاری را مشخص کنید. یک ساشه یکبار مصرف، کیسه خردهفروشی و بستهبندی مجدد برای خدمات غذایی نمیتوانند مشخصات بستهبندی یکسانی داشته باشند، صرفاً به این دلیل که همه آنها دارای ماچا هستند.
الزام استفادهی آزاد (Opened-Use Requirement) را مشخص کنید.
به روزهایی که محصول به طور متوسط استفاده میشود، تعداد دفعاتی که محصول باز میشود و تعداد دفعاتی که کاربر در آن میریزد یا برمیدارد توجه کنید. این دادهها ضرورت وجود زیپ و میزان آلودگی که باید با بسته شدن مجدد آزمایش شود را آشکار میکند.
H2: تمام مسیرهای نشتی ممکن را پیدا کنید.
از دست دادن خاصیت هوابندی میتواند در آببندی بالایی، آببندی کناری یا پایینی، چینهای لبه، انتهای زیپ و چینهای مواد باشد. تبدیل کیسه، هندسهای ایجاد میکند که در نمونه فیلم تخت وجود ندارد. توصیه میشود خریداران به جای مراجعه به برگه اطلاعات مواد، کل فرم را بررسی کنند.
ریسک بسته به ساختار اتخاذ شده متفاوت است. کیسههای ایستاده یک لایه محافظ در پایین دارند، کیسههای کف صاف از چندین تا استفاده میکنند و کیسههای صاف هندسه سادهتری دارند، اما فضای کمتری برای پر کردن و بستن مجدد دارند. طرح آزمایش باید برای هر قالب با پلمپها و تاهای واقعی آن مناسب باشد.
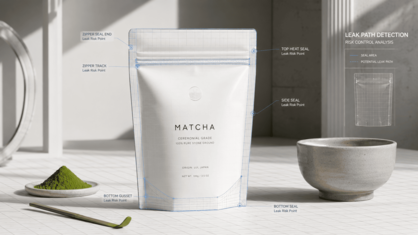
H2: نام اولیه درزگیر حرارتی دائمی را بنویسید.
درزگیری حرارتی به حفظ ماچای باز نشده در انبار و حمل و نقل کمک میکند. این درزگیری باید از نظر نوع درزگیر در تماس با مواد غذایی، عرض درزگیری، دما، فشار، زمان توقف و ارتفاع مجاز پر شدن مشخص شود. این مقادیر باید در محدوده عملیاتی پایدار تجهیزات تولید باشند.
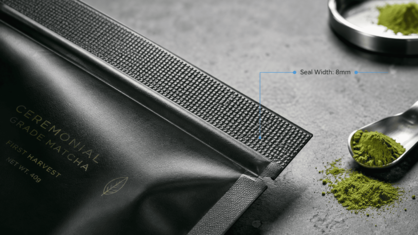
فراتر از یک نمونه ایدهآل را ببینید.
یک آزمایش، که به آرامی و با دقت انجام شود، میتواند منجر به یک پلمپ سنگین شود که دیگر نمیتوان آن را با سرعت تجاری دوباره ساخت. کیسههای تبدیلشدهی کافی را آزمایش کنید تا تغییرات طبیعی در دما، تراز، حرکت پودر و نحوهی کار اپراتور را مشاهده کنید. این باید تأیید باشد، نه بهترین نمونهی واحد.
H2: یک پودر ریز برای ناحیه درزگیر تمیز ایجاد کنید.
ممکن است پودر ماچا در هوا پخش شود و روی درزگیر قرار گیرد. یک پوشش نازک میتواند یک کانال ایجاد کند یا سطح اتصال را کاهش دهد. بنابراین، پرکننده و کیسه باید به گونهای ساخته شوند که پودر در طول چرخه با درزگیر دائمی تماس پیدا نکند.
اندازه دهانه، موقعیت نازل، حد پر شدن و فضای بالای سر تمیز لازم را بررسی کنید. نگهدارندههای کیسه، روشهای تمیز کردن و جمعآوری گرد و غبار را با بستهبندیکننده همکار بررسی کنید. هنگامی که خط تکراری، چندین پودر را پر میکند، از کنترلهای تغییر وضعیت استفاده کنید تا مطمئن شوید که هیچ باقیماندهای نمیتواند بر کیفیت آببندیها تأثیر بگذارد.
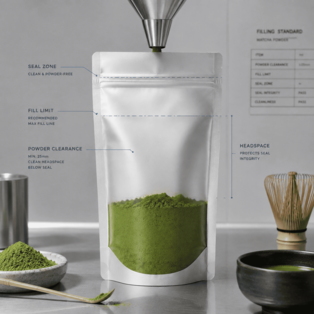
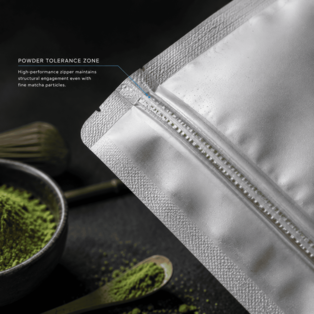
هنگام پر کردن، موقعیت زیپ را بررسی کنید.
زیپ نزدیک دهانه کیسه ممکن است دسترسی به نازل را محدود کرده و پودر را قبل از آببندی جمع کند. سوراخ و کیسه پر شده را آزمایش کنید. درب باید به گونهای قرار گیرد که به پر کردن محصول کمک کند اما آن را به داخل مسیر زیپ یا درزگیر بالایی فشار ندهد.
H2: زیپی را انتخاب کنید که بتوان آن را با مایع ماچا بست.
زیپ باید تمام عرض کیسه را بپوشاند و نشانه قطعی از بسته بودن یا نبودن آن باشد. پودر ریز ممکن است در داخل پروفیل باقی بماند، به بسته شدن فشار وارد کند یا یک قسمت را باز نگه دارد. این مشکلات در آزمایش کیسه خالی تشخیص داده نمیشوند.
کیسههای پر شده با چرخه را باز و بسته کنید. پودر ماچا را روی مسیر بمالید، تراز بودن، عملکرد بسته شدن، میزان پودر باقی مانده و نحوهی بستهبندی را بررسی کنید. در مورد بستههای کافه، آزمایش باید شامل روال جابجایی در سطح کارکنان باشد، نه منحصراً با تکنسینهای بستهبندی.
H2: اکسیژن داخل کیسه را کاهش دهید.
حتی یک بستهبندی هوابند میتواند در ابتدا با مقدار زیادی اکسیژن در فضای بالای بستهبندی شروع شود. اندازه بزرگ، حجم کم پر شدن و تهنشینی کنترل نشده به مقادیر بیشتر هوای نگهداشته شده کمک میکند. وزن خالص و حجم کیسه را متناسب با هم تنظیم کنید و به ارتفاع نهایی کیسه پر شده توجه داشته باشید.
نیاز به اکسیژن بالا را میتوان با استفاده از شستشوی نیتروژن تأمین کرد، اما باید مقدار آن تعیین شود. نتیجه به جریان گاز، باز شدن کیسه، سرعت پر شدن، میزان پودر مورد نیاز برای حرکت و زمان آببندی بستگی دارد. اکسیژن باقیمانده را در تعدادی از نمونههای پر شده مقایسه کنید و پس از هرگونه تغییر مربوط به تولید، دوباره اندازهگیری کنید.
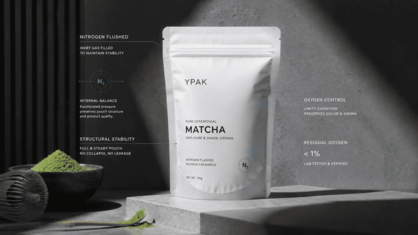
H2: از مهر و موم یکپارچه و محافظت در برابر نور و رطوبت استفاده کنید.
ماچا همچنین باید ماهیت مات داشته باشد تا از قرار گرفتن در معرض رطوبت و نور جلوگیری کند. لمینتهای متالایز و سایر لمینتهای محافظ را میتوان بر اساس ماندگاری، توزیع و اهداف پایداری در نظر گرفت. هیچ یک از آنها نمیتوانند نشتی آببندی یا زیپ بد بسته شده را جبران کنند.
YPAK بستهبندی چای ایستاده، با کف صاف و کیسهای صاف، با قابلیت بازیافت و کمپوستپذیری دارد. طرح انتخاب شده باید به کیسه مورد نظر تبدیل شود و پس از بستهبندی آزمایش شود، زیرا تا خوردن، قرار دادن و خم کردن زیپ میتواند عملکرد آن را تغییر دهد.
H2: دهانه را طراحی کنید و درب بازشو را دست نخورده باقی بگذارید.
برش لیزری و شیارهای پارگی باید به مصرفکننده این امکان را بدهند که قسمت بالایی زیپ را برش دهد و در عین حال زیپ را سالم نگه دارد. مطمئن شوید که پارگی به داخل پروفیل نفوذ نمیکند، فیلم زیپ را نمایان نمیکند یا مواد اضافی بالای زیپ را از بین نمیبرد. این دهانه همچنین باید به اندازه کافی بزرگ باشد تا امکان برش دلخواه وجود داشته باشد.
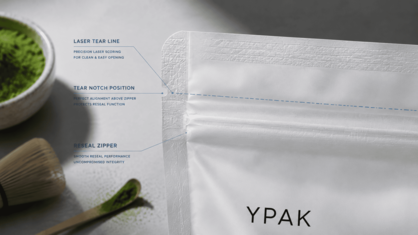
دستورالعملها را کاربردی نگه دارید
در صورتی که زیپ نیاز به نحوهی بسته شدن خاصی دارد، دستورالعملهای واضحی ارائه دهید و توانایی مصرفکنندگان را در رعایت آنها بررسی کنید. با تکیه بر یک روش خاص، بعید است که در طول استفاده از محصول، هوابندی حفظ شود.
H2: پر کردن کیسه قبل و بعد از توزیع.
کیسههای تبدیلشده پر از کبریت را که باید روی خط پیشنهادی بسته شوند، قرار دهید. قبل از جابجایی، باید اولین بازرسی که محموله را نشان میدهد، انجام شود. فشردهسازی، لرزش، افتادن و خم شدن مکرر میتواند نشان دهد که آیا مهر و موم یا تا خوردگی خراب شده است یا خیر، که بلافاصله پس از تولید قابل مشاهده نیست.
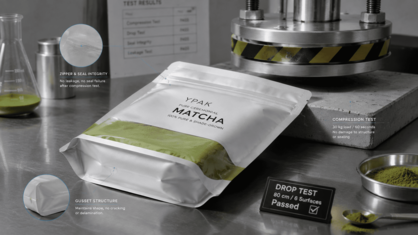
یک مجموعه شواهد ایجاد کنید.
سابقه تأیید ممکن است شامل موارد زیر باشد:
- · بررسی چین و چروکها، کانالها و پودر موجود در آببند.
- · قدرت آببندی در تنظیمات پیشنهادی دستگاه.
- · آزمایش نشتی یا فشاری که متناسب با ساختار کیسه باشد.
- · اکسیژن باقیمانده با استفاده از یک هدف اکسیژن به دست میآید.
- چرخه زیپ منجر به آلودگی ماچا میشود.
- · بازرسی پس از توزیع، آببندی، تاخوردگی و آسیبدیدگی موانع.
اندازه نمونه، روش و قانون پذیرش را ثبت کنید. وقتی شرایط قابل تکرار نیستند، جملهای مبنی بر اینکه کیسه آزمایش را با موفقیت پشت سر گذاشته است، کاربرد کمتری دارد.
H2: تشخیص خرابیها، پیشتعویض مواد.
در صورت از بین رفتن محافظت از بسته، میتوان لمینت را تعویض کرد، اما این کار مشکل اصلی را حل نمیکند. محل اصلی خرابی باید شناسایی شود. کانالهایی که به عنوان کانالهای پودری برچسبگذاری شدهاند، منجر به پر شدن و کنترل ناحیه آببندی میشوند؛ آببندیهای ناهموار بالایی منجر به تنظیمات یا تراز تجهیزات میشوند؛ باز کردن مجدد دشوار منجر به انتخاب زیپ و آلودگی میشود؛ اکسیژن باقیمانده بالا منجر به حجم کیسه یا شستشو میشود.
این دستور تشخیصی مانع از آن میشود که خریدار در صورت وجود مسیر نشتی یکسان، هزینه بیشتری بپردازد. تنها زمانی که مشاهده شود ساختار فعلی و نه سیستم آببندی، عامل محدودکننده است، باید تغییرات مواد انجام شود.
H2: تنظیم مشخصات تأیید شده در بین سفارشهای مجدد.
لمینت، ابعاد، درزگیر، پروفیل زیپ، عرض درزگیر، حد پر شدن و تنظیمات تولید را در یک مشخصات تایید شده واحد یادداشت کنید. نمونههای مرجع پر شده و نسخه اصلاح شده طرح را به همراه نتایج آزمایشها نگه دارید. این یک استاندارد مشترک برای برند، مبدل و بستهبندی کننده مشترک ایجاد میکند.
در صورت تغییر در تأمینکننده مواد، لمینت، درب، ابعاد، وزن پر کردن، خط پر کردن یا هدف توزیع، آزمایشها را با مورد آسیبدیده تکرار کنید. ظروف ماچای دربسته باید پس از سفارش اول قابل تکرار باشند.
H2: نتیجهگیری
بستهبندی ماچای بدون هوا با تنظیم کل فرآیند از پر کردن تا بستهبندی مجدد مصرفکننده انجام میشود. یک پلمپ دائمی و قابل اعتماد، زیپی که در برابر پودر مقاومت میکند، کیسهای که حجم مناسبی را در خود نگه میدارد، یک مانع مات و آزمایش پس از توزیع، گواهی بر کیفیتی فراتر از یک عبارت زیپدار یا مشخصات فیلم است.
H2: سوالات متداول
آیا زیپ قابل بسته شدن مجدد شبیه یک درزگیر هوابند است؟
خیر. کیسه باز نشده توسط مهر و موم حرارتی دائمی محافظت میشود. زیپ پس از باز شدن، میزان قرار گرفتن در معرض حرارت را کاهش میدهد و فقط با استفاده از ماچا به تنهایی میتوان آن را بررسی کرد.
شایعترین دلیل نشت کیسه ماچا چیست؟
دلایل رایج عبارتند از پودر در ناحیه دوخت حرارتی، خطوط، تنظیمات نادرست دستگاه، چین خوردگیهای ناقص، دوخت ناقص زیپ و فشارهای ناشی از حمل و نقل.
مقدار فضای خالی که یک کیسه ماچا باید داشته باشد چقدر است؟
برای پر کردن و آببندی، به مقدار کافی فضای تمیز نیاز است، اما نباید فضای بالای ظرف بیش از حد باشد. ابعاد را با استفاده از وزن واقعی پودر تهنشین شده و وزن خالص تعیین کنید.
آیا یک لمینت با نفوذپذیری بالا، هوابندی را تضمین میکند؟
خیر. مواد مانع، انتقال حرارت را از طریق ساختمان متوقف میکنند و هوابندی نیز منوط به آببندیهای تبدیلشده، تاخوردگیها، کیفیت بستهبندیها و پر کردنها است.
چه آزمایشهایی برای آزمایش هوابندی دیگر لازم است؟
آزمایش مجدد زمانی اتفاق میافتد که لمینت یا تأمینکننده، درزگیر، ابعاد، وزن پرکننده، تنظیمات تجهیزات یا الزامات توزیع متفاوت باشد.
زمان ارسال: 20 آگوست 2026


