


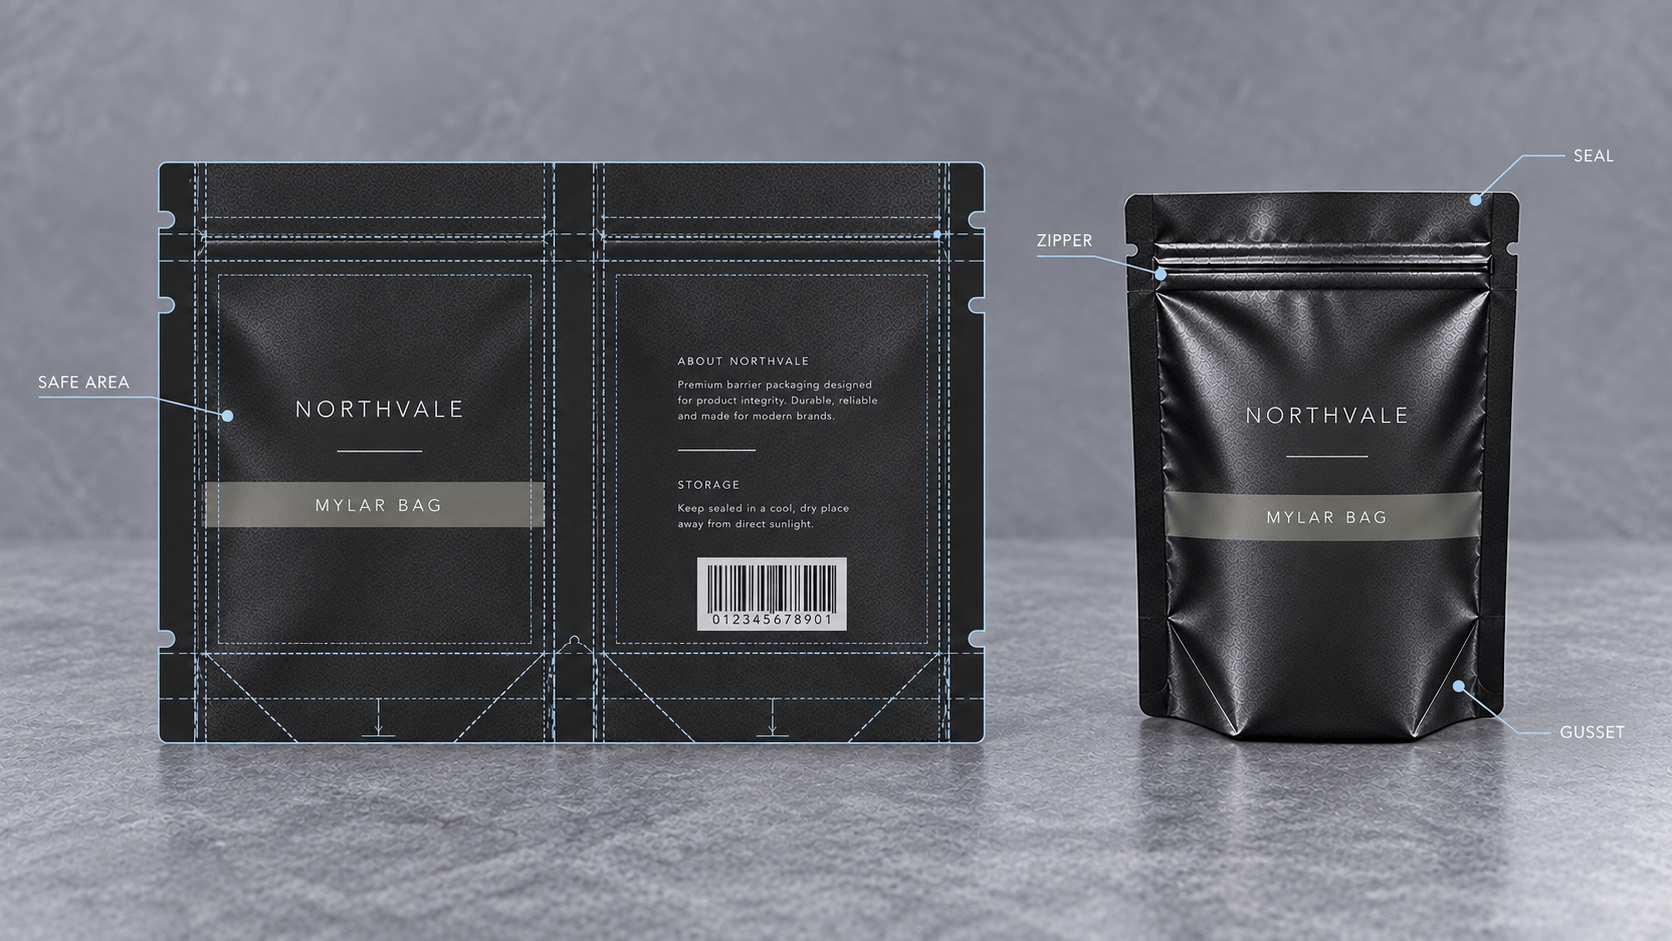
Les sacs en Mylar doivent être bien conçus et ne pas se réduire à un simple rectangle à l'écran. Les fermetures scellées prennent de la place. Les fermetures éclair occupent un espace utilitaire. Les soufflets se dilatent, le film réfléchit la lumière et le contenu modifie le profil de tous les panneaux. Un design qui ne tient pas compte de ces contraintes peut sembler réussi sur une maquette, mais s'avérer inadapté une fois appliqué au sac final.
Le terme « sac Mylar » est un terme générique largement utilisé sur le marché. Cependant, un cahier des charges précis devrait être plus détaillé. Le Mylar est apparenté au film polyester, et les sachets commerciaux peuvent être constitués de structures multicouches dont la composition dépend de l'impression, de la barrière et du scellage. Il est essentiel de bien comprendre la structure complète avec le fournisseur, plutôt que de se fier à un simple nom de matériau pour déterminer les performances.
Principes 1, 3 : Commencez par la ligne de découpe.
Trouvez la véritable surface frontale.
La surface visible de l'étagère ne correspond pas aux dimensions finales. Les soudures latérales, les plis inférieurs et les tolérances de formage réduisent la zone d'impression stable. Demandez le gabarit de production (emplacement de la fermeture éclair, de l'encoche de déchirure, des soufflets et des zones de sécurité).
Sceaux d'honneur et quincaillerie pratique.
Ne collez pas de petits textes, de visages, de codes-barres ou de logos sur la fermeture éclair ou le rabat supérieur. L'encre est sensible à la chaleur et à la pression. Une encoche dans une déchirure peut endommager le visuel. Prévoyez un espace suffisant pour que les consommateurs puissent voir et utiliser le système d'ouverture.
Les plis doivent être exempts de contenu critique.
Les soufflets peuvent servir, sans que ce soit systématique, à contenir des informations secondaires ou un élément graphique enveloppant, mais jamais un texte obligatoire devant être lisible en permanence. La taille d'un pli dépend du taux de remplissage ; il convient donc de tenir compte de tout texte apposé dessus sur un échantillon plié.
Principes 4 à 6 : Concevoir pour former et remplir.
Prévoir la dilatation du gousset
Le soufflet inférieur peut être tiré vers le bas et vers l'avant. Une image est divisée en plusieurs angles de vue par un soufflet latéral. Prenez des instructions concernant le sens du pliage et expérimentez avec l'expansion maximale possible.
Planifiez en fonction du niveau de remplissage.
La géométrie visible est influencée par le volume du produit. Un sachet peu rempli peut paraître voûté ; un sachet trop rempli peut se bomber sur le devant et endommager la fermeture éclair. Positionnez le point focal à l’endroit où il est visible avec le remplissage approuvé, et non à l’endroit où il semble être centré sur un échantillon vide.
Approuver la forme remplie
Fabriquez un prototype représentatif du produit final ou un substitut réaliste en volume. Placez-le, suspendez-le, empilez-le et observez-le sous différents angles. La face avant, le code-barres et les instructions d'ouverture doivent être fonctionnels dans l'état où le client recevra le colis.
Principes 7 à 9 : Préparez-vous à imprimer.
Générer le fichier du processus d'impression choisi.
Les flux de production numériques, héliographiques et flexographiques présentent des différences en termes de configuration et de coûts. Respectez les spécifications du fournisseur concernant le mode couleur, le fond perdu, la résolution et le format de fichier. Triez et étiquetez les polices et associez les images à leurs noms. N'agrandissez pas une image basse résolution trouvée sur Internet pour l'impression.
Contrôle des petits caractères et des caractères inversés
L'impression de texte blanc inversé sur fond foncé est moins tolérante que l'impression de texte foncé sur fond clair. Le repérage et l'encre peuvent se déplacer, ce qui peut entraîner la fermeture de petits compteurs. Définissez des valeurs minimales compatibles avec la production et imprimez un exemplaire papier à 100 %.
Préparation de l'encre blanche sur encre transparente ou métallique.
Le contrôle du comportement des couleurs et de l'encre s'effectue grâce à l'encre blanche. L'aspect de la couleur, imprimée sur un support réfléchissant ou transparent, est modifié. Une sous-impression blanche permet de créer un aplat de couleur plus traditionnel, mais le choix des découpes révèle le matériau. Il est donc essentiel de définir précisément la couche blanche, plutôt que de s'en remettre à l'interprétation du prépresse.
Principes 10 à 12 : Garantir la constance de la production.
Spécifiez chaque finition
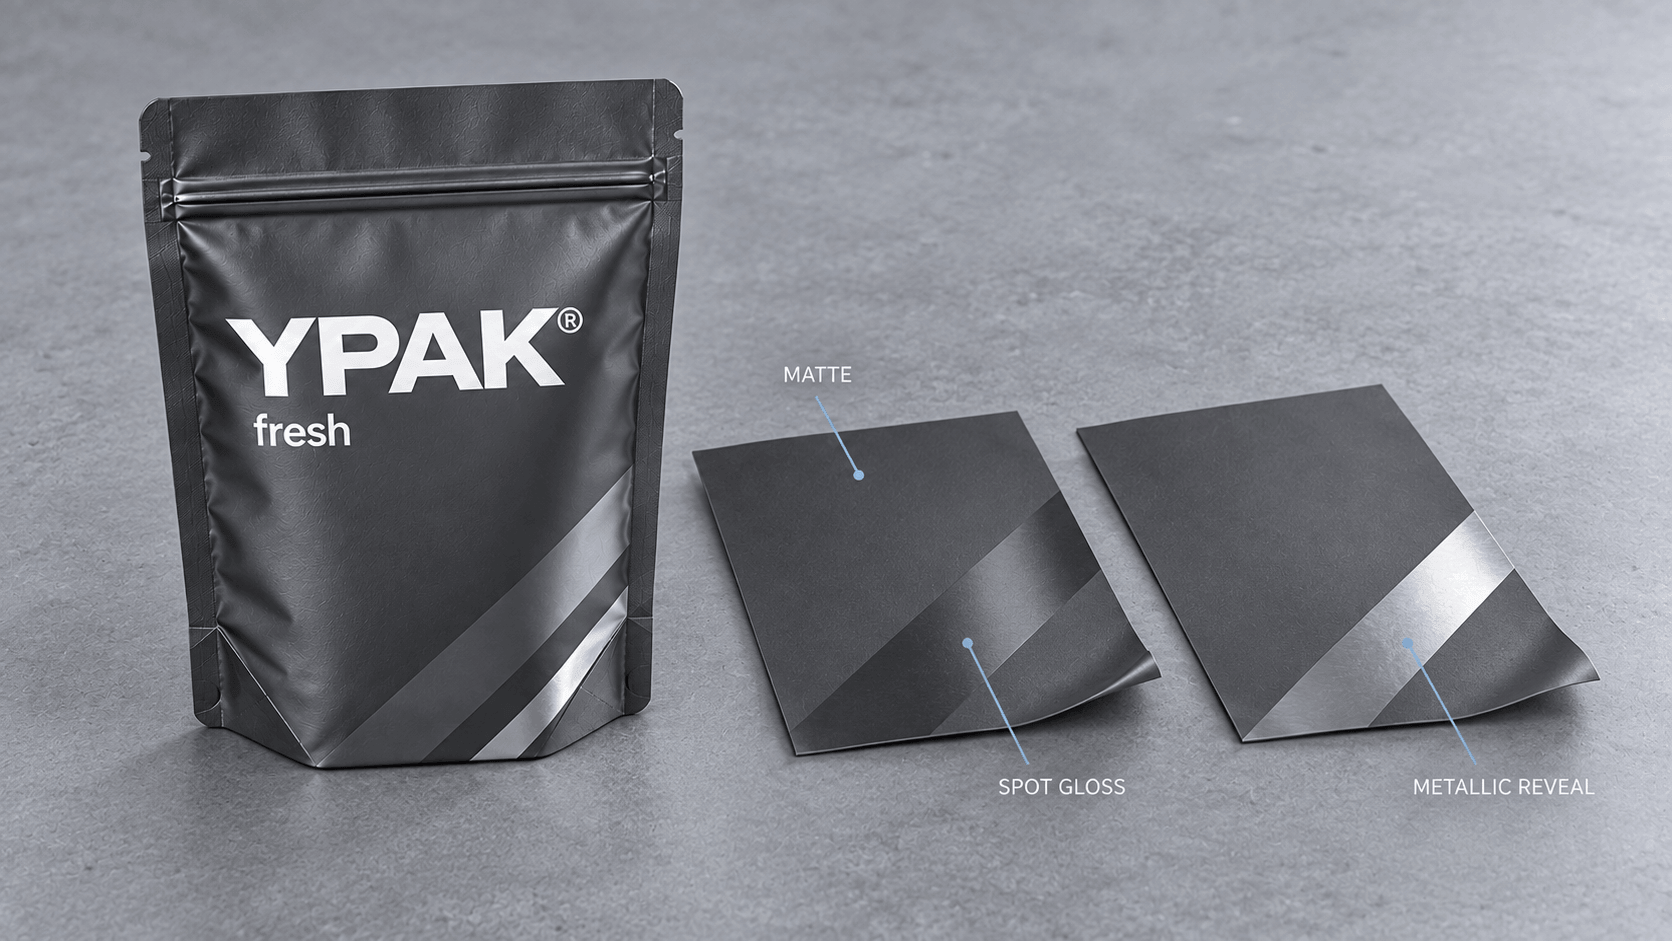
Le logo brillant mat ne constitue pas une spécification complète. Les effets de sélectivité, la visibilité du métal et tout traitement tactile définissent la lamination mate ou brillante. Tenez compte de leurs limites sur le visuel et réfléchissez à savoir s'ils peuvent nuire à la lisibilité du texte réglementaire ou des codes.
Travaillez sur les règles SKU, répétables.
Utilisez un modèle maître avec des zones de sécurité prédéfinies pour le scellage, la priorité typographique, l'emplacement du code-barres et les zones de révision. Les éléments variables doivent être limités en quantité de texte et en couleur. Cela réduit les modifications en prépresse et améliore la prévisibilité des réimpressions.
Accepter uniquement les sorties physiques.
La lumière émise par les écrans est réfléchie par l'emballage. Les effets holographiques, les vernis mats et les encres denses à base de métaux et de films métalliques peuvent présenter des différences à l'impression. Avant le lancement de la production, il est donc essentiel d'évaluer la couleur, l'opacité, le repérage et le contact avec la surface de l'échantillon ou de l'épreuve.
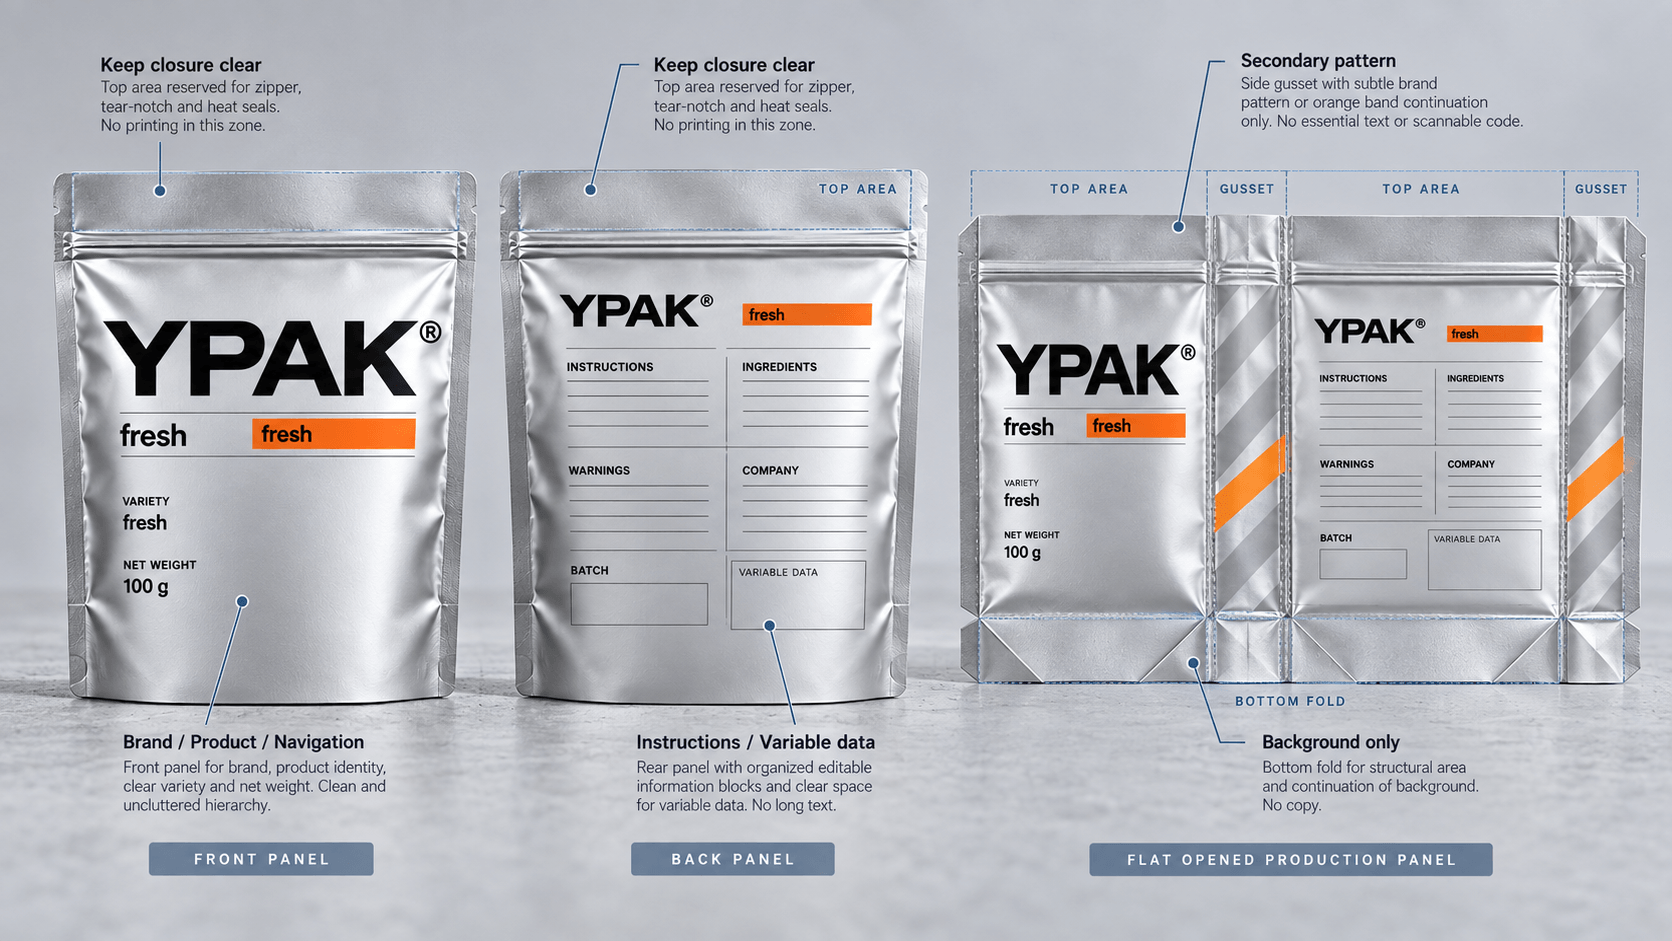
Plan du contenu avant, arrière, soufflet et zone d'étanchéité
| Zone | Contenu approprié | Contenu à éviter |
| Panneau avant | Marque, identité du produit, navigation principale et informations essentielles en façade. | Des explications verbeuses et des affirmations non prouvées. |
| Panneau arrière | Instructions, ingrédients, données d'avertissement, entreprise et zone de données variables. | Images immenses qui ne permettent pas de mises à jour. |
| Soufflet | Modèles secondaires de marques ou données non impératives. | Texte en petits caractères et codes-barres obligatoires. |
| Zone supérieure | Indices et espace visuel guidé. | Informations sur la fermeture éclair, l'encoche ou la soudure thermique. |
| Pli inférieur | Suite intentionnelle en arrière-plan | Grande copie visible même si le sac est vide. |
La manière dont l'apparence des matériaux modifie l'œuvre d'art.
Le film transparent permet aux couleurs non imprimées d'être affectées par le produit. Le film blanc offre un support vierge pour l'impression. Le film métallisé est très réfléchissant et permet de créer des effets métalliques sélectifs grâce à des découpes à l'encre blanche. Les surfaces d'aspect kraft peuvent estomper les couleurs et réduire le contraste des détails fins. Les finitions mates atténuent les reflets, tandis que les finitions brillantes reflètent davantage les couleurs et les reflets.
Choisissez le support visuel en tenant compte des besoins de protection et d'étanchéité des produits. L'aspect visuel ne doit pas être considéré à la place de l'ensemble du stratifié. Un support choisi pour son aspect naturel risque de ne pas offrir la protection ou la qualité d'impression requises.
Flux de travail de transfert des fichiers prépresse.
1. Vérifier la taille, la structure, la fermeture et le gabarit du sachet de production. 2. Verrouiller les informations variables. 3. Créer le visuel, l'encre blanche et le niveau de finition conformément aux exigences du fournisseur. 4. Contrôles : orthographe, code-barres, lien, résolution d'image et surimpression. 5. Exporter le fichier de production demandé sans mise à l'échelle. 6. Comparer avec le document de référence approuvé. 7. Accepter un échantillon physique : le comportement du matériau et de la finition est important. 8. Enregistrer le fichier publié sous un numéro de révision différent.
Liste de contrôle des illustrations pour sacs Mylar
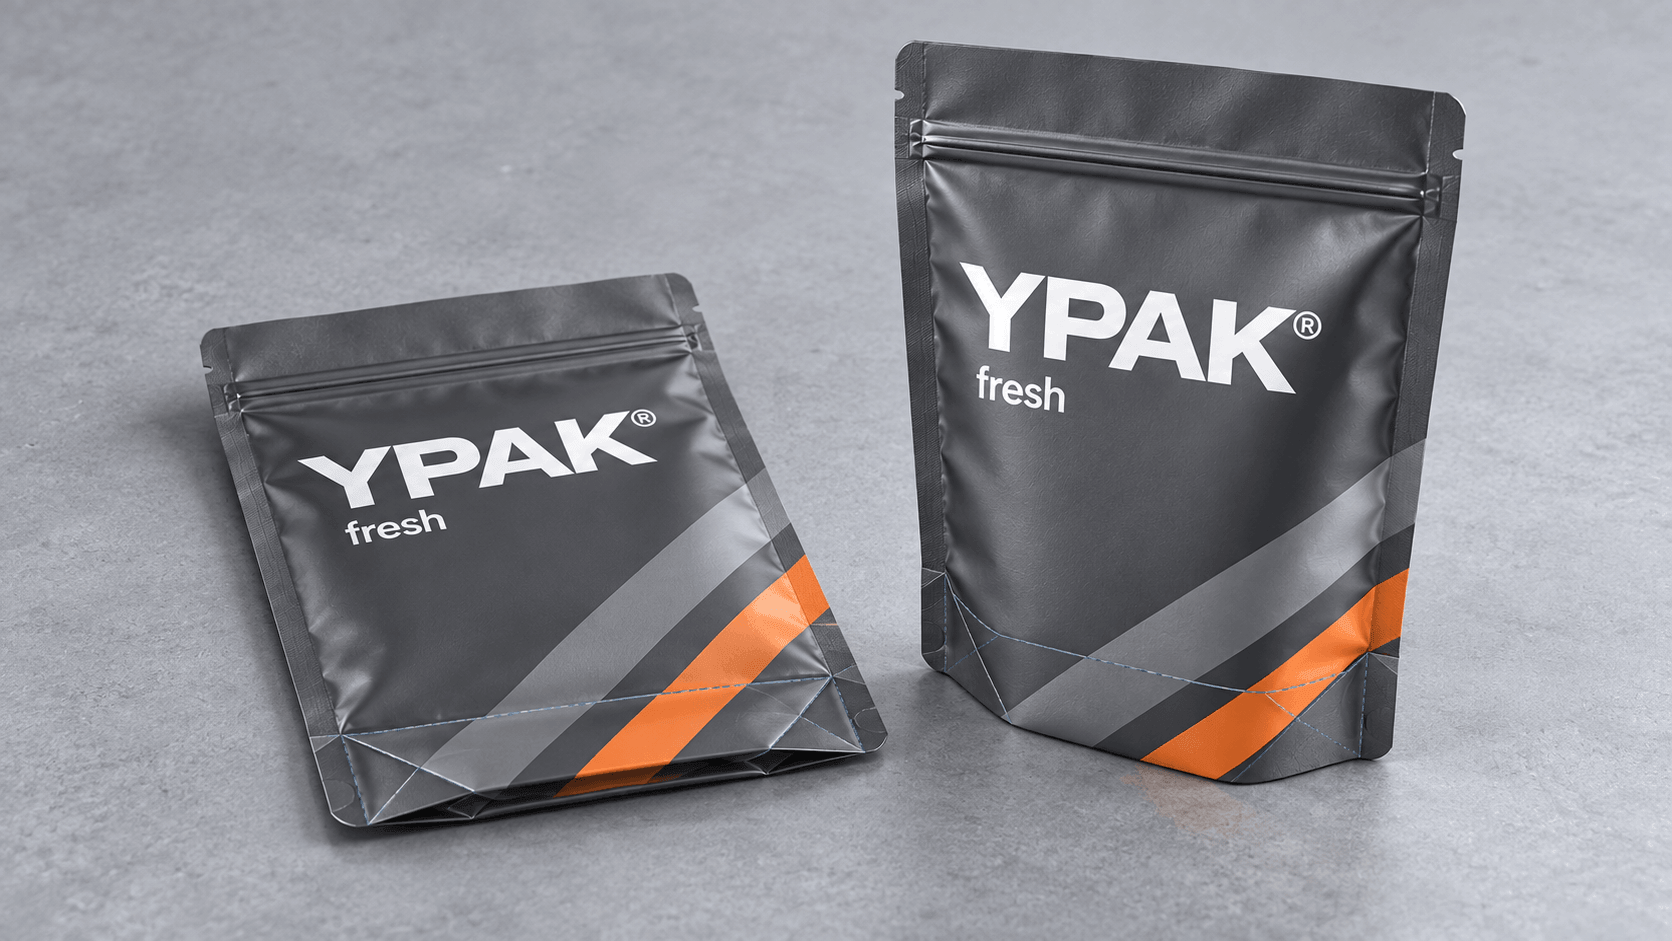
Découpe correcte et dimensions finales.
Zones de sécurité et de saignement utilisées.
Zones sacrées : joint, fermeture éclair, encoche et soufflet.
Couleurs d'accompagnement et mode couleurs définis.
Ailerons et couches d'encre blanche, finitions soigneusement marquées.
La résolution des images est tout à fait satisfaisante.
Le référencement des ressources et des polices est terminé.
Testé sur la surface cible : code-barres et code QR.
Vérification finale de la taille du texte à imprimer.
Dans le cadre de l'approbation finale, sachet rempli et mis en forme.
Foire aux questions
Un sac en mylar doit-il obligatoirement être fabriqué à partir d'un seul film ?
Non. La structure multicouche laminée est utilisée pour l'impression, la barrière et le thermoscellage de la plupart des sachets commerciaux. Veuillez demander les spécifications complètes du produit souhaité.
Est-il possible de recouvrir le gousset d'un motif artistique ?
Oui, lorsque la conception prévoit des pliages et une extension. Rangez les informations importantes à plat et dans des endroits accessibles, et familiarisez-vous avec la pochette achetée.
Pourquoi l'affichage à l'écran n'est-il pas identique à une impression couleur ?
L'impression nécessite l'utilisation d'encre, de support, d'une sous-impression blanche, d'une finition et d'un éclairage. Un échantillon physique et une épreuve calibrée constituent une preuve plus solide qu'une image à l'écran.
Dessinez le schéma de la chaîne de production.
Veuillez envoyer à YPAK les informations relatives au produit, au volume de remplissage, au type de sachet, au texte approuvé et aux effets visuels souhaités. Nous pourrons vous fournir un gabarit de production et vous aider à adapter le visuel aux exigences en matière de matériau, d'impression et de formage.
CTA :Préparer un gabarit de sac Mylar prêt pour la production
Page associée :Consultez les options d'emballage personnalisé YPAK
Date de publication : 14 octobre 2026


